
Un producteur qui vient de remporter un lot de renforcement pour un chantier d'élargissement d'autoroute arrive généralement au même moment au même moment : l'appel d'offres n'a jamais demandé de machine. Il fallait une classe de traction, une taille d'ouverture et une dimension de rouleau – et la chaîne de production est simplement tout ce qui peut contenir ces chiffres de manière reproductible, équipe après équipe.
C’est la bonne optique pour la vague actuelle de demande d’équipement de géogrille. Les commandes n’augmentent pas parce que l’activité de construction en général augmente ; ils augmentent parce qu'un ensemble spécifique de types de projets spécifie désormais la conception en sol renforcé comme l'option la moins chère contre le remplacement des granulats épais. La demande d'équipement suit ces types de projets et arrive avant le matériel : une usine ne peut pas soumissionner de manière crédible sur un contrat de fourniture dans deux ans sans que la capacité soit déjà disponible.
Les sections ci-dessous expliquent quels packages de projets sont réellement convertis en bons de commande, comment transformer une spécification de conception en exigences de machine et où les acheteurs évaluent le plus souvent mal la capacité et la qualité avant de signer.
Quels packages de projets sont réellement convertis en commandes d'équipement
Les projets qui déplacent des équipements partagent une caractéristique économique : le renforcement est moins cher que l’alternative. Lorsqu'un concepteur peut remplacer quelques centaines de millimètres de remplissage sélectionné par une couche plus fine renforcée par une grille, l'économie est suffisamment importante pour justifier l'effort de conception - et c'est à ce moment-là qu'une spécification devient suffisamment ferme pour commander des machines.
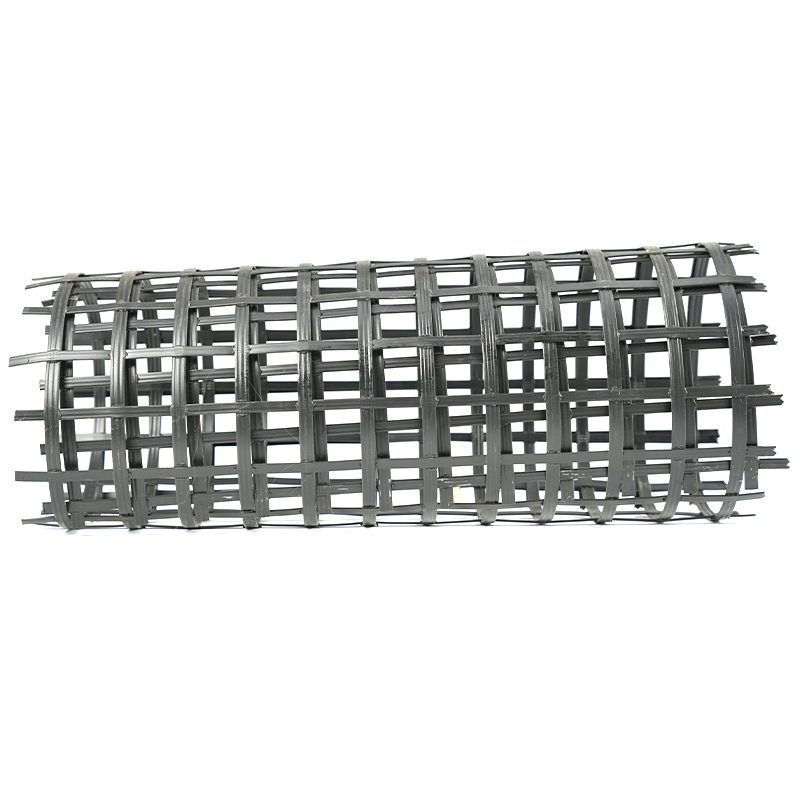
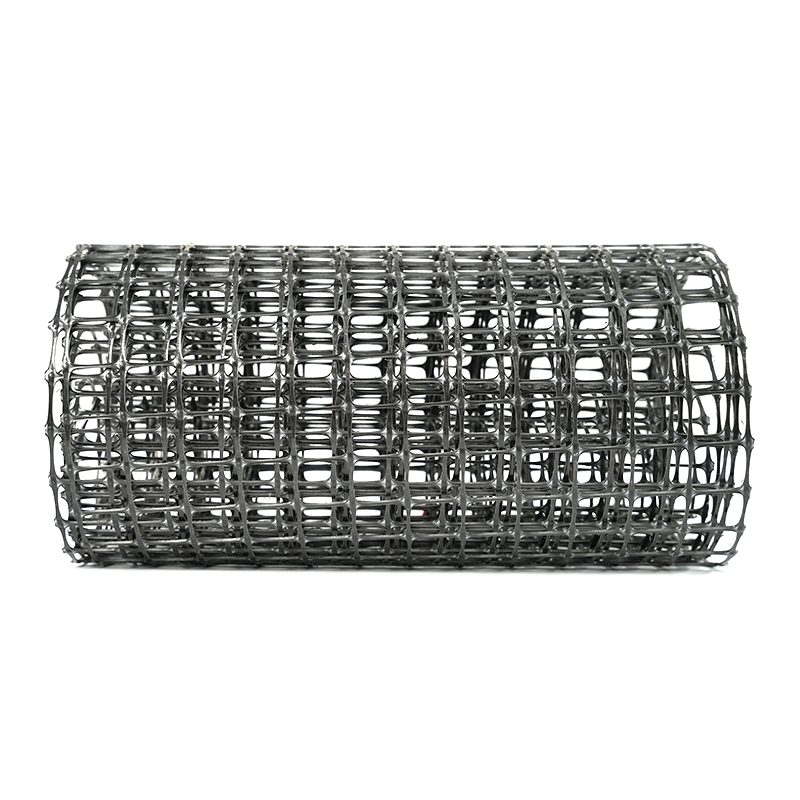
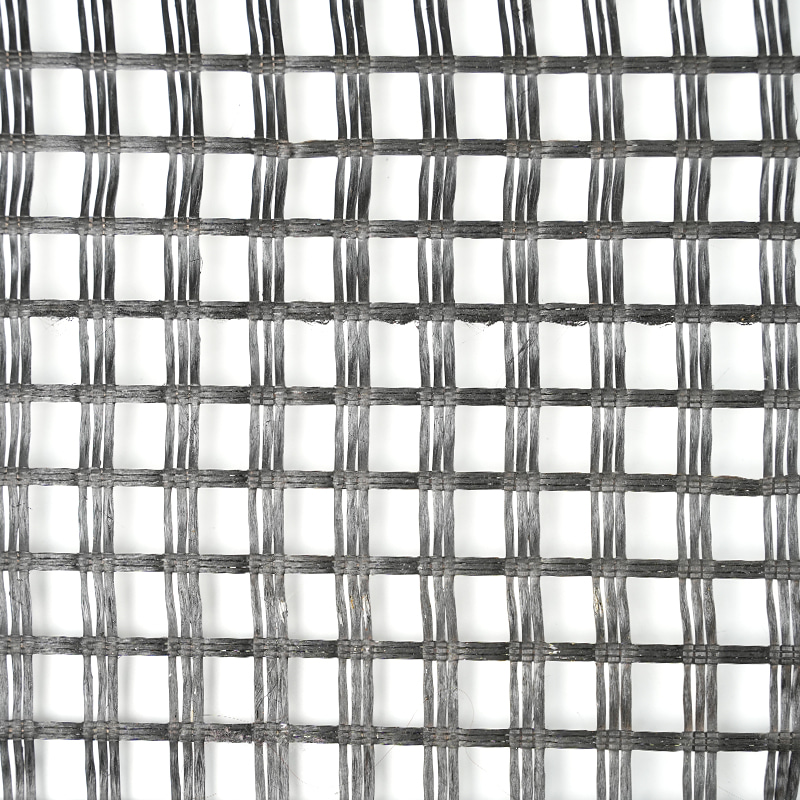
- Élargissement et réhabilitation d'autoroutes sur terrain meuble ou variable. L'élargissement crée un joint longitudinal où l'ancien et le nouveau revêtement se tassent différemment. Le renforcement basal et la séparation réduisent le tassement différentiel et les fissures réfléchissantes. Il s'agit du plus grand consommateur de grille biaxiale dans la classe 30 à 40 kN/m, et il utilise également des grilles en fibre de verre pour les couches d'asphalte.
- Construction d'une nouvelle autoroute et d'une route de transport lourd sur une couche de fondation à faible teneur en CBR. Le renforcement permet une base granulaire plus fine tout en conservant le facteur de trafic de conception. La demande se concentre sur les nuances biaxiales à haute résistance et, de plus en plus, sur les grilles acier-plastique pour les charges par essieu très lourdes.
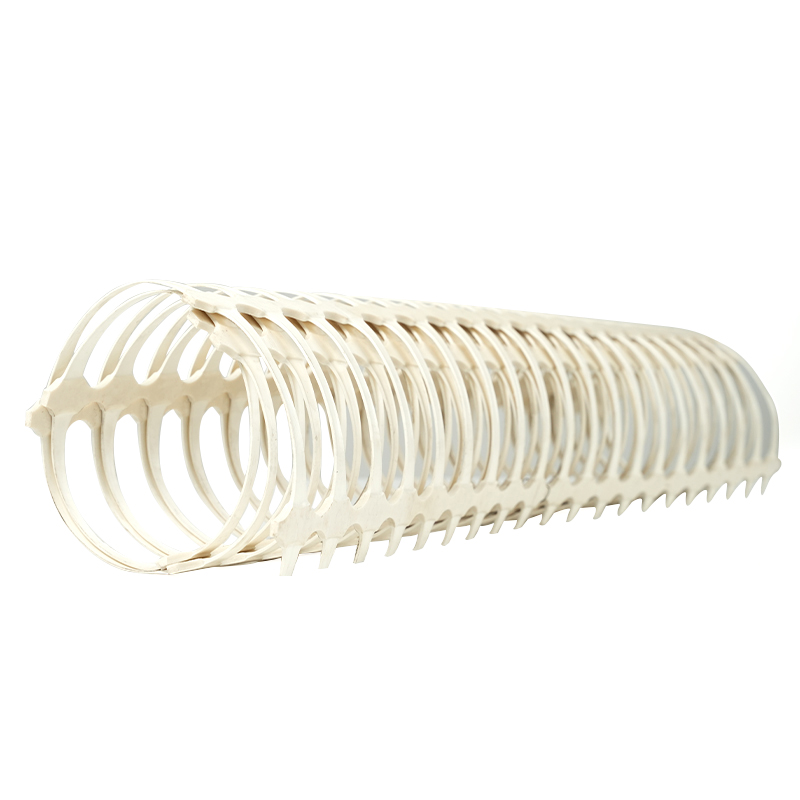
- Formation ferroviaire, voies d'évitement et gares de marchandises. Le chargement cyclique et les tolérances serrées de tassement poussent les concepteurs vers un renforcement et un confinement rigides, ce qui signifie une grille biaxiale et des géocellules plutôt que de simples tissus de séparation.
- Remblais, ouvrages de soutènement et stabilisation des talus. Ceux-ci consomment une grille uniaxiale et des géocellules, et ils sont moins sensibles au prix au mètre carré que les travaux routiers, car l’alternative – pieux ou empreinte au sol plus grande – est beaucoup plus coûteuse.
- Ports, parcs logistiques et plateformes industrielles. De lourdes charges statiques avec des limites de tassement strictes créent une demande constante et lourde de spécifications qui récompense une qualité constante de rouleau à rouleau par rapport aux valeurs de traction nominales.
- Travaux de confinement et de résidus. Les cellules de décharge, les réservoirs et les barrages de résidus attirent le même portefeuille de plantes vers des géomembranes, des revêtements composites et des géotextiles de protection plutôt que vers des grilles seules.
Le mélange compte plus que le total. Une usine fournissant principalement des travaux de réhabilitation de routes a besoin d'une ligne biaxiale fonctionnant à un taux d'utilisation élevé ; une usine servant à des travaux de remblais et de pentes a besoin d'une capacité uniaxiale et souvent également d'une capacité en tissu non tissé. C'est cette combinaison, et non la taille du budget national d'infrastructure, qui détermine le nombre de lignes qu'un producteur doit posséder.
Lire une spécification de conception à l’envers
Une note de conception est rédigée dans le langage de la performance des matériaux, tandis qu’un bon de commande est rédigé dans le langage des machines. La traduction est courte mais impitoyable, car chaque exigence de performance verrouille une étape spécifique du processus.
| Exigence de conception | Ce qu'il corrige dans le produit | Que vérifier en ligne |
|---|---|---|
| Résistance à la traction à 2 % ou 5 % de déformation | Qualité polymère, taux d'étirage, orientation moléculaire | Longueur du four d'étirement, zonage de température, précision du contrôle du rapport |
| Direction du renforcement (uniaxial, biaxial, multiaxial) | Architecture de la machine et séquence d'étirement | Si l'étage transversal dispose d'un chauffage et d'un contrôle de tension indépendants |
| Taille de l'ouverture et géométrie des nervures | Modèle de poinçonnage et précision dimensionnelle | Précision de l'unité de poinçonnage, taux d'usure de la matrice, coupe des bords et pourcentage de rebut |
| Largeur du rouleau, longueur du rouleau, livraison sans joints | Largeur de bande de sortie, tension d'enroulement | Capacité de l'enrouleur, contrôle de la conicité de la tension, cohérence de la dureté des rouleaux |
| Durabilité à long terme, résistance aux UV et aux produits chimiques | Emballage d'additif, revêtement ou type de fibre tel que le verre ou le polyester | Section de trempage ou de revêtement, où le parcours de traitement en comprend un |
| Cohérence du lot (coefficient de variation de traction) | Uniformité thermique sur toute la toile | Nombre et contrôle des zones de chauffe, épaisseur en boucle fermée et retour de tension |
Pourquoi la route biaxiale comporte le plus de risques
La grille biaxiale est le produit en volume dans la plupart des programmes routiers, et c'est là que les disparités de spécifications apparaissent le plus souvent. Une ligne démontrée dans une classe de traction inférieure ne pourra pas monter en classe avec la même efficacité, car le taux d'étirage doit augmenter et l'étage transversal devient le goulot d'étranglement. Les acheteurs qui comparent les offres uniquement sur la production horaire comparent des chiffres mesurés dans des conditions différentes.
 Ligne de production de géogrilles en plastique bidirectionnelles Produit des géogrilles PP/PE à traction biaxiale par extrusion, poinçonnage et étirement longitudinal/transversal séquentiel, avec un four compact et un dispositif de serrage conçu pour de multiples spécifications. Voir le produit →
Les routes en fibre de verre et en polyester échappent totalement à ce problème. Ils utilisent une architecture différente – imprégnation ou tricotage chaîne plutôt qu’étirement séquentiel – c’est pourquoi un producteur servant au renforcement de l’asphalte a généralement besoin d’une ligne distincte plutôt que d’une mise à niveau.
Les acheteurs se trompent en arithmétique de capacité
La sortie de la plaque signalétique est un chiffre marketing. La production efficace est une question d’ingénierie, et c’est dans l’écart entre eux que se situe la déception en matière de mise en service. Un cadre simple est utile : le tonnage annuel est égal à la production horaire effective, multipliée par les heures de fonctionnement effectives, multipliées par le rendement au premier passage.
Une ligne cotée à 350 kg/h, fonctionnant 6 000 heures effectives par an avec un rendement au premier passage de 92 %, produit environ 1 930 tonnes – mais seulement si les rebuts de conversion et de démarrage sont déjà exclus de ces 6 000 heures. Dans le cas contraire, le chiffre réel peut chuter de 10 à 15 % sans le moindre défaut mécanique.
- Rendement horaire effectif à votre classe de traction cible. Insistez sur le fait que le chiffre correspond au produit le plus dur de votre gamme, et non au produit le plus simple.
- Déchets de démarrage et de changement. Demandez combien de mètres s'écoulent avant que la bande ne soit de nouveau conforme aux spécifications et à quelle fréquence un changement de qualité se produit dans votre calendrier prévu.
- Hypothèse de disponibilité stabilisée. Demandez quelles catégories de temps d'arrêt sont incluses (changements de matrices, changements de filtres, nettoyage des rouleaux, maintenance planifiée) et lesquelles sont discrètement exclues.
- Utilitaires par tonne. La puissance installée par kilogramme de production, la demande en eau de refroidissement et la consommation d’air comprimé entrent toutes directement dans le coût unitaire, et elles varient sensiblement entre des lignes par ailleurs similaires.
Une fois ces quatre chiffres posés, les cotations deviennent comparables. Avant cela, il s’agit de descriptions de différentes machines mesurées selon différentes hypothèses.
Là où les revendications de qualité s'effondrent sur place
Deux modes de défaillance sont à l'origine de la plupart des litiges entre les producteurs de géogrilles et leurs clients, et aucun n'apparaît clairement sur un certificat.
Le premier est le compromis entre résistance à la traction et allongement. La résistance à la traction indiquée sur un rapport d'essai est un chiffre unique, mais le concepteur s'appuie sur la traction à une déformation indiquée. Si vous poussez trop fort le rapport d'étirage en une seule étape, le coefficient de résistance s'améliore tandis que la réponse à la déformation et la résistance aux dommages causés par l'installation se détériorent. Une ligne qui peut atteindre le numéro n'est pas automatiquement une ligne qui peut atteindre le numéro avec un allongement et une efficacité de jonction acceptables.
La seconde est l’uniformité thermique. Une différence de température de quelques degrés entre le bord et le centre de la bande suffit à déplacer le profil de traction sur toute la largeur du rouleau, et elle apparaît des mois plus tard sous la forme de valeurs incohérentes d'un rouleau à l'autre qui échouent à l'inspection d'un client. C’est la raison pour laquelle les acheteurs devraient demander des données mesurées sur la répartition de la température sur l’ensemble du Web, et non une seule valeur de point de consigne. Les principes derrière contrôle qualité sur une ligne de production de géogrilles biaxiales valent la peine d'être examinés avant tout test d'acceptation en usine, car ils définissent ce que « cohérent » doit signifier dans les critères d'acceptation.
La capacité de test appartient à la même conversation. Une installation qui ne peut pas mesurer en interne son propre comportement à la traction et à l’allongement dépend des certificats et de l’espoir. Une station de test de résistance indépendante, calibrée et utilisée sur chaque lot plutôt que sur des échantillons uniquement, convertit la qualité d'une réclamation en un chiffre que l'équipe commerciale peut citer.
 Machine d'essai de résistance géotextile personnalisée Teste la résistance à la rupture et l'allongement des géotextiles, des géomatériaux et des matériaux associés en utilisant le principe CRE et l'enregistrement des courbes contrôlé par ordinateur pour la vérification des matériaux en interne. Voir le produit →
Une checklist pré-achat qui survit au contact avec la production
- Effectuez un essai sur votre propre qualité de polymère, fournie par votre propre préparateur, et non sur un échantillon choisi par le vendeur.
- Confirmez la classe de traction que la ligne maintient en continu tout au long d'un quart de travail complet, et non le meilleur roulage unique de la démonstration.
- Demandez des données sur l’uniformité de la température sur toute la largeur de la bande à la vitesse de ligne cible.
- Renseignez-vous sur les délais de livraison des matrices de poinçonnage et des rouleaux d'étirement, car ce sont ces pièces qui arrêtent une ligne pendant des semaines.
- Confirmez ce que comprend la mise en service, qui est témoin du test d'acceptation et quels sont les critères d'acceptation par écrit.
- Vérifiez l'étendue de la formation pour les opérateurs et le personnel de maintenance, y compris des sessions sur site plutôt qu'un manuel.
- Visitez une ligne qui exécute déjà la gamme de produits que vous envisagez et parlez aux personnes qui l'exploitent.
La capacité uniaxiale mérite un examen distinct, car les travaux de remblais et de talus tolèrent moins de compromis sur la géométrie des nervures et le comportement au fluage à long terme que le renforcement des routes. Un fournisseur avec deux décennies dans cette catégorie d'équipement, un site de fabrication de 50 000 m² et des ingénieurs de mise en service qui gèrent à la fois l'installation mécanique et électrique est plus facile à respecter ces critères qu'un fournisseur vendant une entrée de catalogue - et une formation détaillée des opérateurs et de la maintenance sur site lors de la remise fait la différence entre une ligne qui atteint sa production nominale en quelques mois et une autre qui n'y parvient jamais tout à fait.
 Ligne de production de géogrilles de traction uniaxiale Produit une géogrille en plastique extensible unidirectionnelle avec une forte résistance à la traction grâce à l'extrusion, au poinçonnage, au chauffage et à l'étirement au four, ainsi qu'un support d'installation et de formation. Voir le produit →
Questions fréquemment posées
Un ralentissement des dépenses d’infrastructure réduit-il immédiatement les commandes d’équipements de géogrilles ?
Non, il y a un décalage dans les deux sens. Les projets déjà en construction continuent de consommer des matériaux pendant des années, et les décisions en matière de capacité sont prises en fonction d'un pipeline pluriannuel plutôt que d'un seul trimestre. Ce qui change en premier, c'est la combinaison de notes ordonnées, et non le total.
Une seule ligne peut-elle produire des géogrilles uniaxiales et biaxiales ?
Pas pratiquement. La production uniaxiale s'étire dans une seule direction, tandis que la production biaxiale ajoute une étape d'étirement transversal avec son propre contrôle de chauffage et de tension. La mise à niveau de l'un dans l'autre est généralement plus coûteuse et moins stable que l'achat de la bonne architecture.
Combien de temps faut-il entre la commande et la production stable ?
La fabrication, l’expédition, l’installation, la mise en service et une période de stabilisation s’inscrivent dans la séquence, et les deux dernières sont systématiquement sous-estimées. La question réaliste n'est pas la rapidité avec laquelle une ligne peut être livrée, mais la rapidité avec laquelle elle atteint un rendement constant pour votre produit le plus dur - et cela dépend en grande partie de la qualité de la formation des opérateurs et des tests d'acceptation au stade du contrat.
Quel détail de spécification unique affecte le plus le prix de la machine ?
La classe de traction que la ligne doit maintenir à une contrainte indiquée. Il détermine la longueur du four, le nombre d'étapes d'étirage, les spécifications des rouleaux et l'architecture de contrôle - et c'est l'exigence la plus souvent laissée vague dans les premières enquêtes, c'est pourquoi les premiers devis peuvent différer considérablement pour ce qui semble être la même machine.