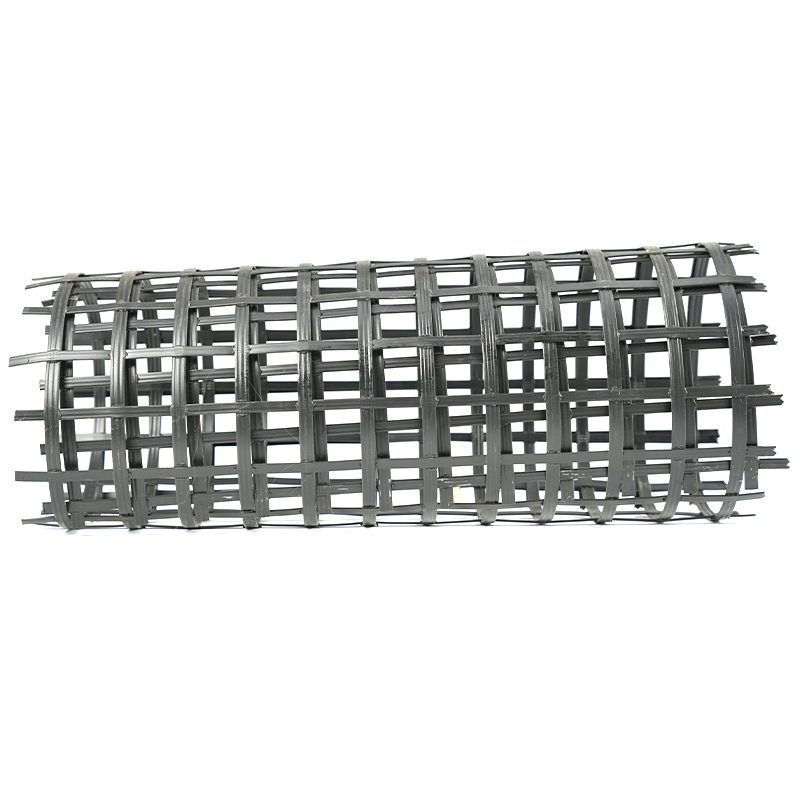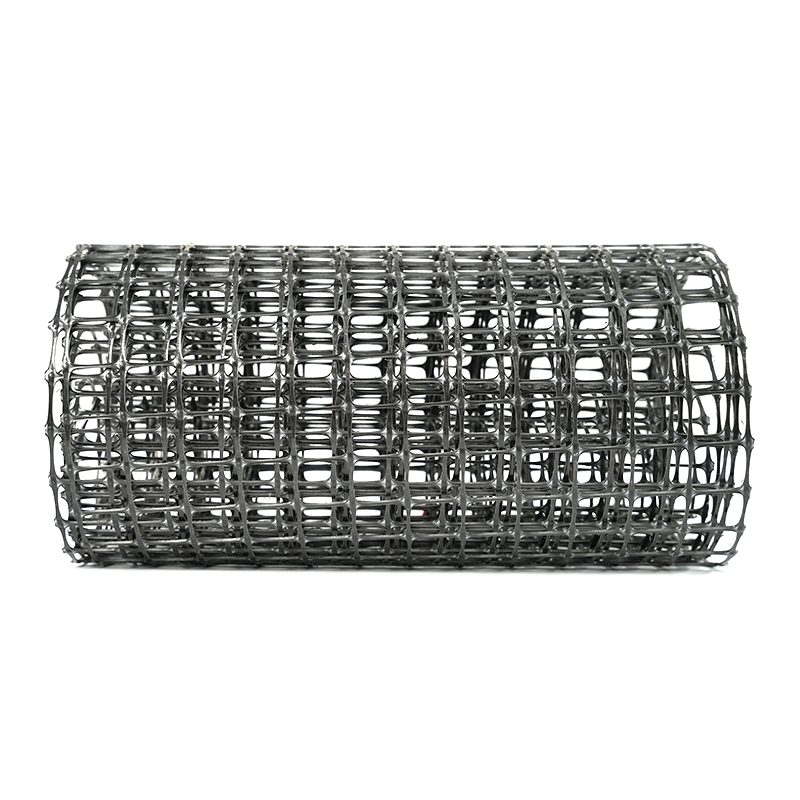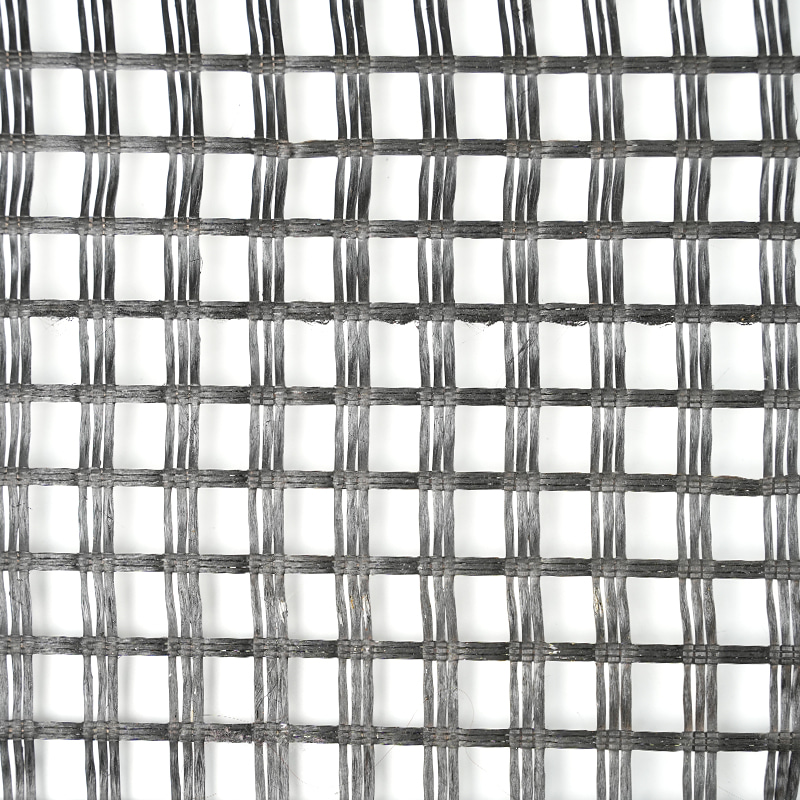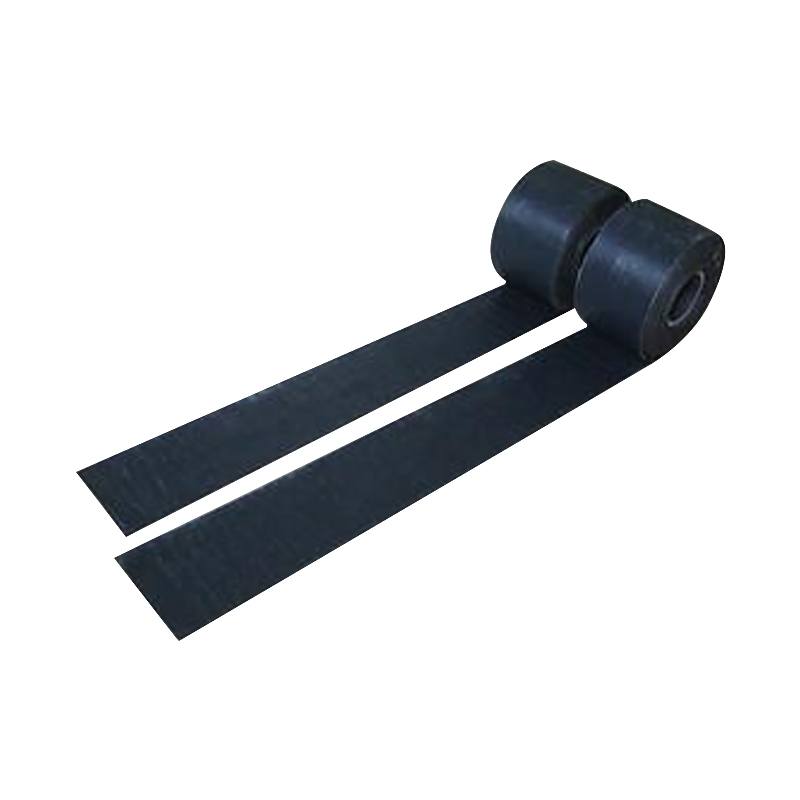

Deux rouleaux de géogrille uniaxiale en PEHD peuvent quitter la même extrudeuse, porter le même motif de poinçonnage et tester la résistance à la traction à des distances éloignées. La résine et l'outillage sont identiques, mais un rouleau répond confortablement à sa qualité et l'autre non. Le plus souvent, la variable qui change est le taux d'étirage appliqué dans les fours d'étirage. La réponse courte à la façon dont le taux d’étirage affecte la résistance de la géogrille et la taille de l’ouverture est la suivante : le taux d’étirage est le levier le plus puissant dont dispose un producteur sur les deux propriétés. L'élever aligne les molécules de polymère dans les nervures et augmente fortement la résistance à la traction, jusqu'à ce que les gains s'aplatissent et que la grille devienne cassante. Chaque pourcentage supplémentaire d'étirement agrandit également physiquement les ouvertures et amincit les nervures qui doivent survivre à l'installation. Définir correctement ce chiffre et le maintenir stable, rouleau après rouleau, est ce qui différencie une note fiable d'une note décevante.
Ce que signifie réellement le ratio de tirage
Le taux d'étirage est le rapport entre la longueur de la feuille sortant d'une unité d'étirage et la longueur qui y entre. Sur une ligne poinçonnée et étirée, la feuille de polymère est extrudée à plat, des trous sont percés selon un motif fixe, puis la feuille est tirée à travers des fours chauffés par des trains de rouleaux fonctionnant à des vitesses progressivement plus élevées. Cette différence de vitesse est le taux d'étirage, et c'est le point où le caractère final du matériau est décidé.
Le bon numéro est spécifique au produit. Les géogrilles uniaxiales en PEHD, qui s'étendent dans une seule direction, sont généralement dessinées entre six et neuf fois au total. Les géogrilles biaxiales en polypropylène s'étirent dans deux directions, d'abord dans le sens machine, puis transversalement, et fonctionnent généralement à des rapports inférieurs d'environ quatre à six fois par direction. Les lignes modernes appliquent rarement l’étirement en une seule étape ; le total est réparti sur plusieurs étapes, et une étape finale de thermofixation permet à la structure orientée de se détendre pour prendre une forme stable. Si vous voulez voir où se situent les fours et les trains de rouleaux dans la séquence plus large, le flux de processus de la ligne de production de géogrilles la page parcourt la chaîne complète.
Comment le rapport d'étirage renforce la résistance à la traction
L'étirement modifie le polymère d'une manière que rien d'autre dans le processus ne peut faire. Avant l'étirage, les chaînes de la feuille sont enroulées et disposées de manière aléatoire, de sorte qu'une nervure sous charge se brise par glissement moléculaire. Au fur et à mesure que la feuille est tirée, ces chaînes se déplient et s'alignent le long de l'axe des nervures, et la charge de traction est alors supportée par des chaînes orientées. La force monte vite.
Les gains ne restent pas linéaires. La courbe monte brusquement au début et au milieu de la plage d'allongement, puis s'aplatit à mesure que l'orientation réalisable sature, tandis que l'allongement à la rupture continue de baisser tout au long du trajet. Cette combinaison est exactement ce que recherche le renforcement du sol, car une résistance élevée avec un faible allongement d'élasticité donne une nervure rigide et prévisible. Mais dépasser la fenêtre conçue laisse trop peu de ductilité résiduelle et les nervures se fissurent sous la contrainte d'installation au lieu de s'étirer. La thermofixation est aussi importante que l'étirage lui-même : une structure orientée correctement recuite conserve bien mieux sa résistance sous une charge soutenue, alors qu'une tôle surétirée avec une contrainte résiduelle verrouillée peut paraître solide lors d'un test à court terme et néanmoins être le plus mauvais pari à long terme.
Atteindre cette courbe de manière cohérente, étape après étape, est exactement la raison pour laquelle une ligne de production de géogrilles tendues uniaxiales est conçue.
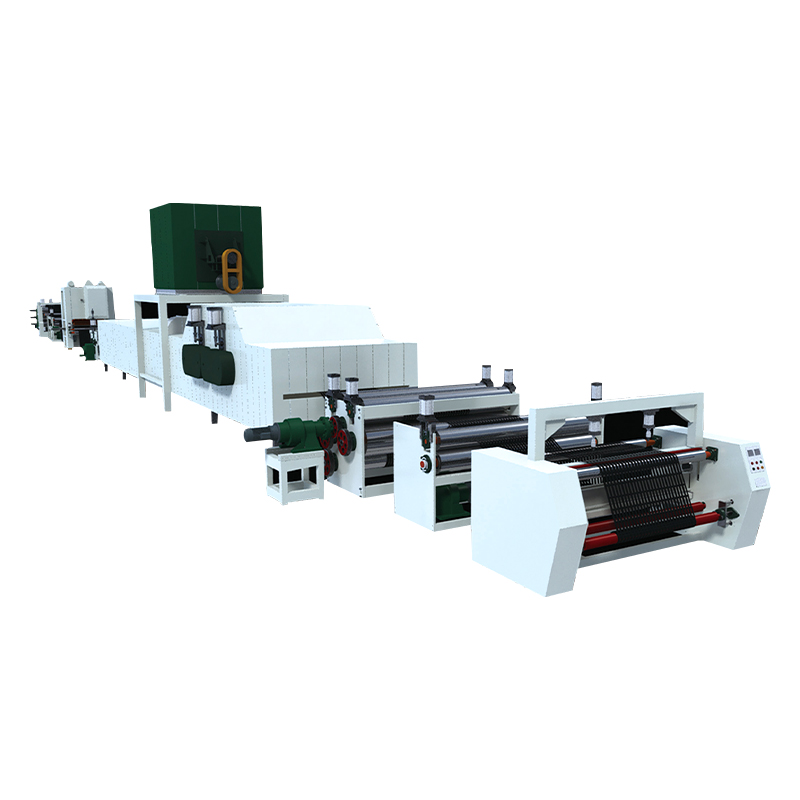 Ligne de production de géogrilles de traction uniaxiale Cette ligne étire la feuille HDPE perforée dans une direction pour atteindre la géométrie de l'ouverture finale et les dimensions des nervures. Il convient aux fabricants qui ont besoin de taux d'étirage constants étape après étape pour maintenir les ouvertures de géogrille finies dans les limites de tolérance. Voir le produit →
Comment le rapport d'étirage définit la taille de l'ouverture et la largeur des nervures
La taille de l’ouverture n’est pas un choix de style libre. Sur une grille étirée, l'ouverture finie est l'arithmétique du motif de poinçonnage multiplié par le taux d'étirage. Étirez la feuille dans le sens de la machine et chaque ouverture s'allonge pour prendre sa forme finale de fente tandis que la feuille se rétrécit sur sa largeur, de sorte que les nervures entre les ouvertures s'amincissent en même temps. Changez le taux d'étirage et vous changez la géométrie livrée, même avec un outillage identique.
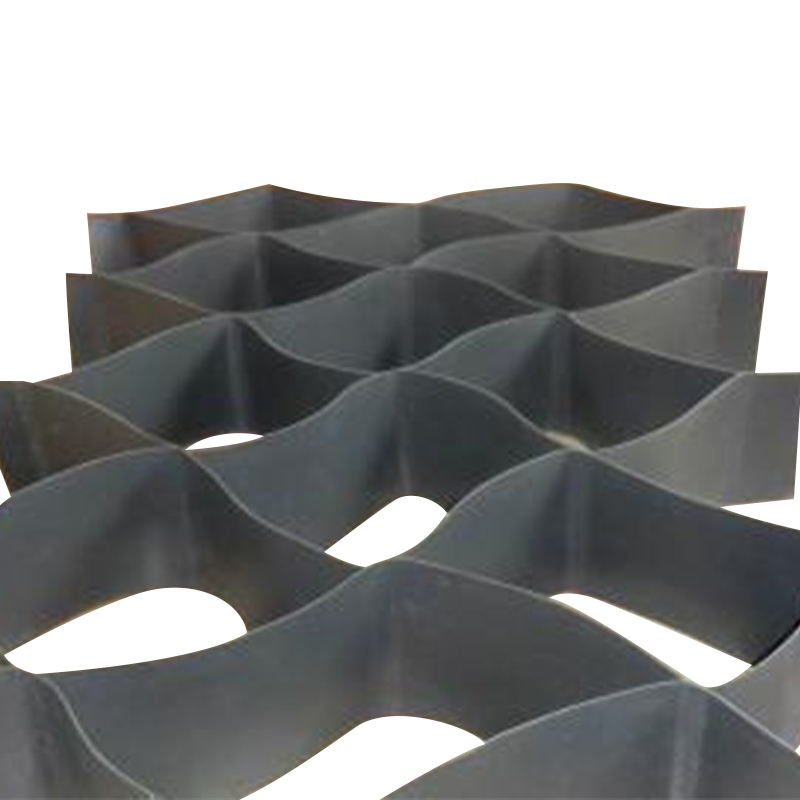
Cette géométrie a un réel poids technique. Les études sur l'interaction sol-géogrille montrent systématiquement que le verrouillage dépend de la manière dont la taille de l'ouverture correspond aux particules environnantes ; les recherches sur le renforcement du ballast ferroviaire, par exemple, indiquent une ouverture d'environ 1,4 fois la taille nominale des granulats. Des ouvertures trop petites empêchent un bon verrouillage et produisent des résultats de test dispersés et peu fiables, tandis que des ouvertures trop grandes laissent moins de nervures en contact avec le remblai et poussent plus de charge sur les jonctions. La largeur des nervures est importante en soi, car des nervures plus larges aident une grille à résister au trafic intense d'agrégats et de machines pendant l'installation. En bref, le taux d'étirage détermine si la géométrie finie, du type que vous pouvez inspecter sur un produit tel que notre géogrille en plastique extensible unidirectionnelle, se verrouille dans le remblai ou flotte simplement dedans.
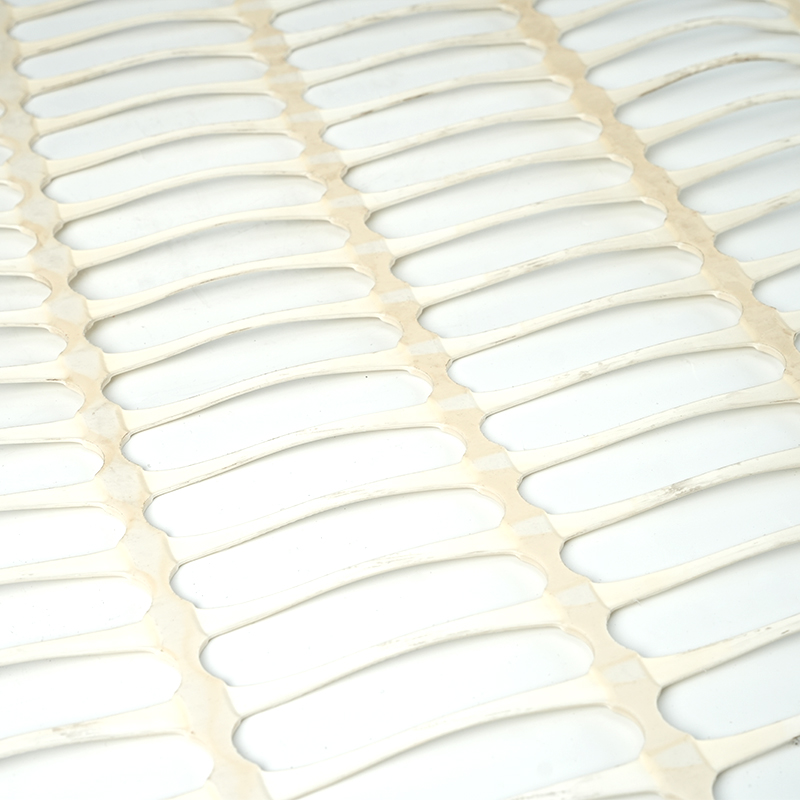 Géogrille en plastique extensible unidirectionnelle Une géogrille uniaxiale finie dont la taille de l'ouverture, la largeur des nervures et la qualité de la jonction déterminent le verrouillage avec le remblai environnant. La vérification de la géométrie livrée par rapport aux tolérances montre si le processus de rapport d'étirage a permis d'obtenir des performances fiables de renforcement du sol. Voir le produit →
Vivre dans la fenêtre de travail
Entre le sous-étirage et le sur-étirage se trouve une fenêtre contrôlée où la résistance, l'allongement, la tolérance d'ouverture et la qualité de jonction se situent tous à la fois dans les spécifications. Le tableau ci-dessous résume le comportement de la même feuille perforée aux deux extrémités et à l'intérieur de cette fenêtre.
| Aspect | Taux de tirage too low | Fenêtre de travail contrôlée | Taux de tirage too high |
|---|---|---|---|
| Résistance à la traction | Côtes sous-orientées ; la force est bien en dessous du potentiel du niveau du sol | Résistance obtenue avec des résultats de tests cohérents | Résistance maximale possible mais fragile, avec une dispersion plus large d'un rouleau à l'autre |
| Allongement | Allongement résiduel élevé ; les nervures continuent de se déformer sous la charge | Allongement à faible limite d'élasticité avec suffisamment de ductilité résiduelle pour l'installation | Très faible allongement ; les côtes se fissurent au lieu de s'étirer |
| Taille d'ouverture | Les ouvertures restent petites ; mauvais verrouillage avec des granulats grossiers | Ouvertures adaptées à la gradation de remplissage ou de ballast cible | Les nervures se rétrécissent et les ouvertures sortent des tolérances |
| Nœuds et jonctions | Les nœuds restent épais et sous-orientés | Les nœuds sont définis proprement et portent la force de jonction | Distorsion et division des nœuds à la transition côte-nœud |
| Comportement à long terme | Plus de fluage sous charge soutenue | Orientation et réglage de la chaleur équilibrés pour le contrôle du fluage | Stress résiduel enfermé ; risque plus élevé à long terme |
Quel rapport de tirage ne contrôle pas
Ce serait pratique si le ratio de tirage au sort était toute l'histoire, mais il partage le résultat avec trois autres décisions. La qualité de la résine détermine l'orientation que le matériau peut accepter et comment il se comporte sous une charge soutenue. L'ouverture et la géométrie des nervures déterminent la manière dont la grille engage le sol. La qualité des nœuds et des jonctions détermine si les nervures fonctionnent ensemble ou individuellement. Une façon approximative d’imaginer cet équilibre est présentée ci-dessous.
Où s'effectue le contrôle du taux d'étirage sur la chaîne de production
Étant donné que le taux d'étirage n'existe qu'en tant que relation entre la vitesse des rouleaux et la température de la feuille, c'est également là que la qualité de production est gagnée ou perdue. Trois points de contrôle décident si la cible devient une caractéristique de produit stable :
- Uniformité de la température du four. Une feuille qui chauffe de manière inégale présente un col inégal, de sorte que la taille de l'ouverture et l'épaisseur des nervures varient sur toute la largeur, même lorsque la vitesse de ligne est parfaitement synchronisée.
- Synchronisation de la vitesse de roulement. Le rapport d'étirage est aussi stable que le rapport de vitesse entre les trains de rouleaux successifs ; toute dérive apparaît directement dans la résistance et la géométrie.
- Réglage de la chaleur après la dernière étape. Cela stabilise la structure orientée, de sorte que la résistance mesurée en laboratoire corresponde à la résistance réellement conservée par le client.
Pour les acheteurs, la conséquence pratique est que les tests sur les produits finis révèlent avant tout la qualité du rapport d'étirage : dimensions de l'ouverture par rapport à la tolérance indiquée, cohérence de la largeur des nervures, résistance à la traction et à l'allongement testés selon la norme ISO 10319 ou ASTM D6637, et efficacité de la jonction. Les lignes qui s'étendent dans deux directions supportent une double charge de synchronisation, ce qui constitue le défi déterminant d'une ligne de production de géogrilles bidirectionnelles.
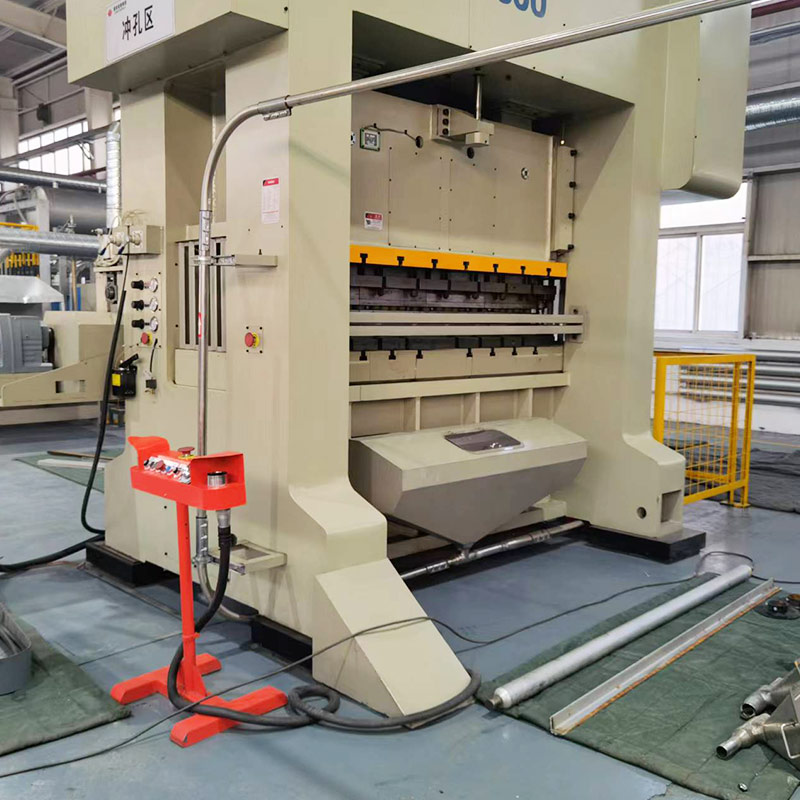 Ligne de production de géogrilles bidirectionnelles Cette ligne étire la tôle perforée dans les directions longitudinale et transversale, en supportant une double charge de synchronisation. Cela est pertinent lorsque les tests de produits finis doivent confirmer la cohérence de la résistance, de l’allongement et de l’ouverture dans deux directions. Voir le produit →
Foire aux questions
Un taux de tirage plus élevé signifie-t-il toujours une géogrille plus solide ?
Non. La résistance augmente fortement au début, puis s'aplatit, tandis que l'allongement continue de diminuer. Au-delà de la fenêtre conçue, vous achetez une résistance marginale au prix de nervures cassantes, de nœuds déformés et d'une dispersion plus large d'un rouleau à l'autre.
Comment le taux de tirage apparaît-il dans une fiche technique produit ?
Indirectement mais clairement. La largeur des nervures, les dimensions de l'ouverture avec tolérances, la résistance à la traction, l'allongement à la charge maximale et la résistance de la jonction évoluent tous avec le taux d'étirage. Ce sont donc les lignes à lire en premier lors de la comparaison des qualités.
La taille de l'ouverture peut-elle être ajustée sans nouvel outil de poinçonnage ?
Seulement dans certaines limites. L'augmentation ou la diminution du taux d'étirage modifie les ouvertures finies, mais un changement important amincit les nervures et éloigne chaque dimension de la tolérance, de sorte que des changements d'ouverture significatifs nécessitent normalement également un modèle de poinçonnage révisé.
Sur quels tests dois-je insister lors de l'acceptation ?
Essais de traction sur grande largeur selon ISO 10319 ou essais sur une seule nervure selon ASTM D6637, plus mesure d'ouverture par rapport à la tolérance indiquée. Des résultats cohérents sur plusieurs rouleaux comptent plus qu’un nombre impressionnant.
Le rapport d'étirage est le point où la science des polymères, le contrôle des machines et la géométrie du produit se rencontrent en un seul chiffre. Tenu dans sa fenêtre de travail, il offre la combinaison de renforcement dont les projets ont réellement besoin : haute résistance à la traction, faible allongement, ouvertures dimensionnées au remplissage et nervures qui survivent à l'installation. Si vous évaluez des lignes de production ou des géogrilles finies et que vous souhaitez discuter de la façon dont une ligne maintient son taux d'étirage stable, l'équipement et la gamme de produits disponibles notre page d'accueil est un point de départ pratique.