
Un responsable de production a récemment contacté notre équipe d'ingénierie avec un problème : deux semaines de production de géogrille avaient passé avec succès l'inspection visuelle, mais les tests de traction en laboratoire dérivaient de 15 à 20 % en dessous des spécifications certifiées. Rien dans la recette n'a changé, à l'exception d'un paramètre : la température du corps de l'extrudeuse a été abaissée de 8°C pour réduire les coûts énergétiques. Ce petit ajustement a suffi à remodeler la structure interne du polymère et à réduire la résistance à la traction finale de chaque rouleau produit au cours de cette période.
La réponse courte à la façon dont la température d'extrusion affecte la résistance à la traction de la géogrille est la suivante : la température d'extrusion contrôle l'orientation moléculaire, la cristallinité et la dégradation thermique pendant le traitement, de sorte qu'elle fixe le plafond de résistance que l'étirement et le refroidissement ultérieurs peuvent verrouiller dans le matériau. Cet article explique pourquoi cet effet se produit, quelles plages de température sont pratiques pour les résines courantes et ce que les équipes de production doivent surveiller pour que la résistance à la traction reste prévisible.
Pourquoi la température d'extrusion mérite une attention particulière dans la production de géogrilles
La résistance à la traction des géogrilles n’est pas créée uniquement au stade de l’étirement ; elle est largement prédéterminée par la qualité de la tôle extrudée. Pendant l'extrusion, le polymère fondu reçoit de l'énergie thermique qui détermine le degré de fusion complète de la résine, la régularité de son écoulement à travers la filière et la manière dont le matériau réagit à l'opération d'étirage qui suit.
La conclusion vient en premier : si la température d’extrusion est incorrecte, aucun étirement ne restaure la résistance perdue. Lorsque la masse fondue est trop froide, le polymère n’atteint pas un état d’écoulement totalement homogène, laissant des restes cristallins non fondus qui agissent comme des points faibles. Lorsque la matière fondue est trop chaude, la dégradation thermique commence à briser les longues chaînes moléculaires. Les deux effets réduisent le potentiel d'orientation du matériau et se manifestent lors de l'essai de traction par une charge maximale plus faible et un allongement à la rupture plus élevé.
La stabilité de la température compte autant que la valeur réglée. Une ligne de production de géogrilles de traction uniaxiale bien conçue surveille la température de fusion dans plusieurs zones le long du fût et de la filière, car un profil thermique uniforme est la condition préalable à une géométrie de nervure et à une efficacité de jonction cohérentes.
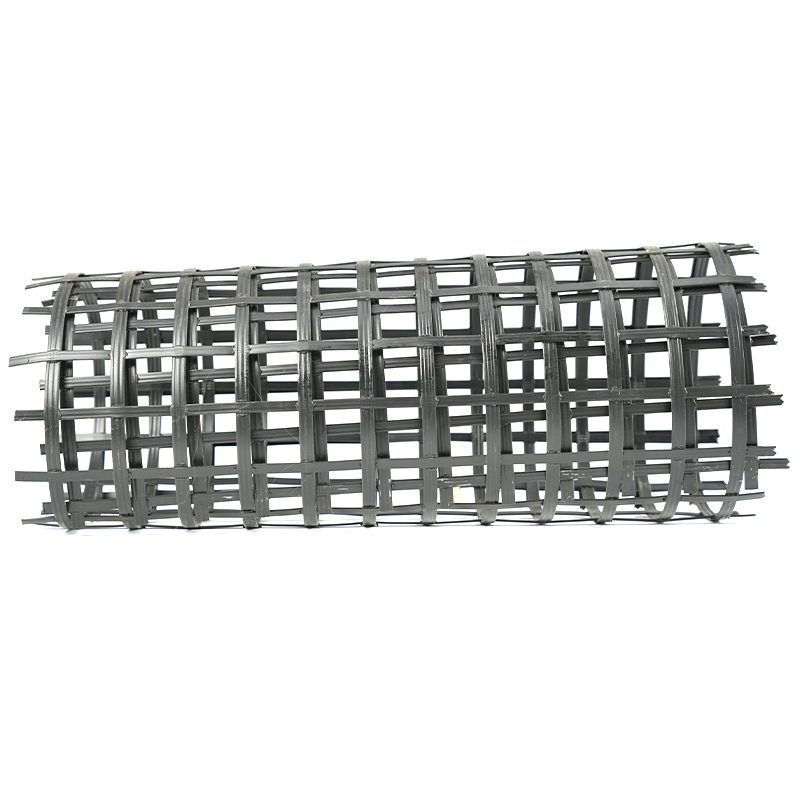
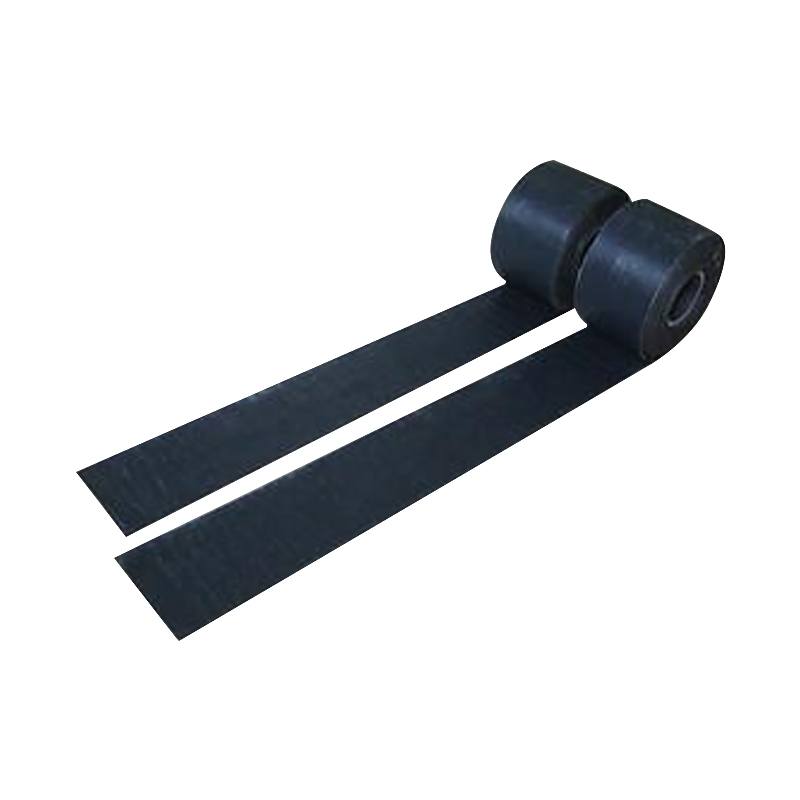
 Ligne de production de géogrilles de traction uniaxiale avec surveillance de la température de fusion Cette ligne de production est mise en avant pour les équipes d'approvisionnement axées sur le contrôle des profils thermiques. Sa surveillance de la température multizone garantit une géométrie cohérente des nervures et une efficacité de jonction, répondant directement aux problèmes de stabilité de la température soulevés lors de la discussion à proximité. Voir le produit →
Comment la température modifie le comportement du polymère avant l’étirement
Le polypropylène (PP) et le polyéthylène haute densité (PEHD) sont les résines les plus courantes dans les géogrilles extrudées. Les deux sont semi-cristallins et leur réponse à la température d’extrusion explique l’essentiel de la variation de résistance observée dans les produits finis.
Cristallinité et orientation moléculaire
Lorsque la feuille fondue quitte la filière, les chaînes polymères commencent à s’organiser en domaines cristallins. La taille et la distribution de ces domaines dépendent de la quantité de chaleur restant dans le matériau. Si la température d'extrusion est trop basse, les régions incomplètement fondues survivent et deviennent des points de concentration de contraintes lors de l'étirement. S'il est trop haut, les chaînes restent détendues trop longtemps et résistent à l'alignement dont a besoin une géogrille à haute résistance. La perte d'orientation se manifeste directement par une résistance à la traction plus faible dans les directions longitudinale et transversale.
Débit de fusion et pression de filière
La viscosité du produit fondu diminue à mesure que la température augmente. Une température de fusion plus élevée réduit la pression de la matrice et produit une feuille plus fluide, plus facile à étirer — jusqu'à un certain point. Au-delà de ce point, la tôle perd sa stabilité dimensionnelle, s'affaisse et développe des variations d'épaisseur. Une température plus basse augmente la viscosité et la pression de la filière, ce qui peut créer des marques d'écoulement, des ondulations sur les bords et des concentrations de contraintes localisées. Étant donné que la résistance finale d'une géogrille étirée est portée par des chaînes moléculaires orientées dans les nervures, toute discontinuité dans la feuille extrudée devient un point faible sous charge. C'est pourquoi le contrôle de la température est étroitement lié à chauffage et extrusion uniformes pendant le processus d'étirement longitudinal .
Plages de températures d'extrusion recommandées pour les résines courantes
Le tableau ci-dessous répertorie les fenêtres de température typiques du fût et de la filière pour les résines de géogrille courantes. Ce sont des points de départ et non des valeurs absolues ; la plage correcte dépend de la qualité de la résine, du package d'additifs, de la vitesse de ligne et de l'épaisseur de la feuille.
| Résine | Température du fût (°C) | Température de filière (°C) | Effet observé sur la résistance à la traction |
|---|---|---|---|
| Homopolymère PP | 200-230 | 210-225 | Meilleure résistance près de 215-225°C ; nette baisse en dessous de 195°C ou au-dessus de 245°C |
| PEHD | 180-210 | 185-200 | Meilleure orientation à 190-205°C ; la surchauffe abaisse le poids moléculaire |
| PET (résine de géogrille enduite ou renforcée de fibre de verre) | 260-290 | 270-285 | Fenêtre étroite ; la sous-température et la surchauffe augmentent la fragilité |
Le PET apparaît dans certains procédés de géogrilles enduites ou renforcées de fibres de verre, et sa fenêtre de température est sensiblement plus étroite. Un contrôle précis est ici encore plus critique, car la différence entre la résistance à la traction maximale et acceptable peut être inférieure à 10°C.
La fenêtre de processus : que se passe-t-il lorsque la température s'écarte
La relation entre la température d'extrusion et la résistance à la traction finale de la géogrille suit une courbe en pointe. Le tableau ci-dessous montre un modèle représentatif d'une géogrille uniaxiale en polypropylène, exprimé en pourcentage de la résistance maximale obtenue dans la série de tests.
Réponse représentative de la résistance à la traction d’une géogrille uniaxiale en PP aux températures d’extrusion.
En dessous du bord inférieur de la fenêtre optimale, la feuille est sous-fondue. Cela se manifeste par une rugosité de surface, une pression de matrice élevée et une résonance d'étirage occasionnelle - une oscillation instable de l'épaisseur de la feuille qui crée une alternance de nervures transversales épaisses et fines. La résistance à la traction dans le sens machine peut fluctuer de 20 % ou plus d'un rouleau à l'autre.
Au-dessus de la fenêtre optimale, la dégradation thermique domine. La scission de chaîne réduit le poids moléculaire moyen. La feuille peut paraître lisse et brillante, mais la résistance à la traction et la résistance au fluage diminuent toutes deux, les points de jonction deviennent plus cassants et la résistance de conception à long terme – la valeur que les ingénieurs utilisent pour les murs et les pentes – se dégrade plus rapidement que la résistance maximale à court terme.
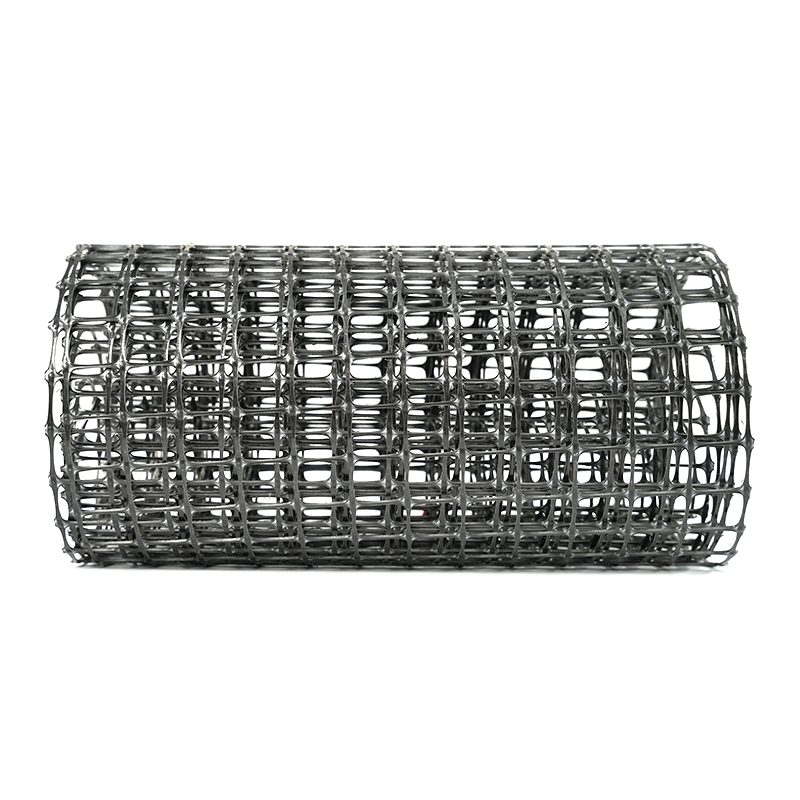
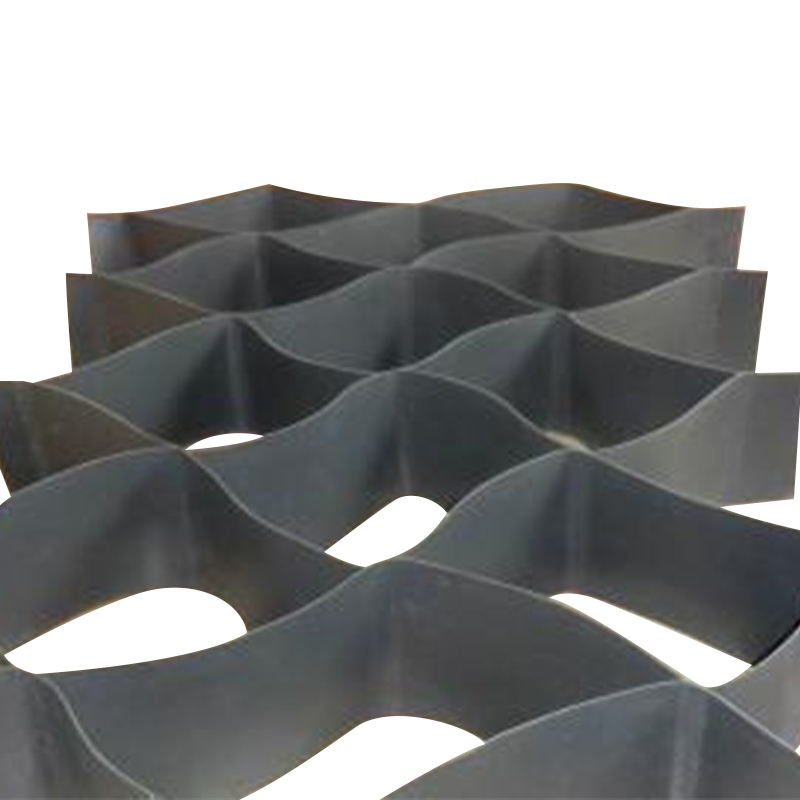
 Ligne de production de géogrilles bidirectionnelles avec étirement longitudinal et transversal Cet équipement est pertinent pour comparer les impacts thermiques sur la résistance à la traction. Il comprend une presse à poinçonner, un étirage multi-rouleaux et un four d'étirage transversal avec échangeurs de chaleur, soutenant la discussion sur la manière dont les conditions de traitement affectent les performances des géogrilles PP et HDPE. Voir le produit →
Conséquences en matière de force en un coup d'œil
Le graphique à barres ci-dessous compare la rétention typique de la résistance à la traction des géogrilles PP et HDPE produites à partir d'une extrusion à sous-température, optimale et à surchauffe.
Rétention relative de la résistance à la traction, avec une température optimale réglée à 100 %.
Deux conclusions comptent pour la production quotidienne. Premièrement, la pénalité en cas de sous-température est généralement plus importante que la pénalité en cas de surchauffe pour le PP, ce qui explique pourquoi les ajustements en matière d'économie d'énergie sont risqués. Deuxièmement, les deux polymères perdent de leur résistance aux extrêmes, mais pour des raisons différentes : l’un à cause d’une fusion incomplète, l’autre à cause d’une dégradation moléculaire.
| État | Résistance à la traction | Allongement à la rupture | Signes de production typiques |
|---|---|---|---|
| Sous-températureerature | Réduit 15-30% | Souvent augmenté | Pression de matrice élevée, bords rugueux, traces d'écoulement |
| Portée optimale | Maximum pour la résine | Conforme aux spécifications | Feuille stable, ouvertures uniformes, vitesse de ligne constante |
| Surchauffeerature | Réduit 10-25% | Comportement réduit et fragile | Mourir de bave, légère décoloration, fumée à fort excès |
Étant donné que les signes peuvent se chevaucher avec les variations des matières premières, le moyen fiable de séparer les causes consiste à enregistrer la température de fusion au niveau de la filière pour chaque lot de production et à la comparer avec le résultat de l'essai de traction. C'est une pratique courante dans contrôle qualité des produits sur une ligne de production de géogrilles de traction uniaxiale , et il détecte la dérive de température bien avant qu'elle ne devienne une plainte client.
Mesures pratiques pour les équipes de production et d’approvisionnement
Les causes profondes les plus courantes de résistance à la traction non conforme aux spécifications des géogrilles dans les usines d’étirage par extrusion sont indiquées ci-dessous. L’écart de température arrive en tête de liste, ce qui est une bonne nouvelle : c’est aussi le facteur le plus contrôlable.
- Écart de température 38 %
- Variation des matières premières 22%
- Erreur de rapport d'étirement 18 %
- Incohérence de refroidissement 14 %
- Autres causes 8%
Pour les équipes de production, trois actions ont le rendement le plus élevé :
- Installez des capteurs de température de fusion sur la filière et comparez les lectures aux points de consigne du baril.
- Conservez un tableau de contrôle de la résistance à la traction par rapport à la température d'extrusion au lieu d'ajuster la température pour économiser de l'énergie.
- Recertifiez la fenêtre de température chaque fois qu’un nouveau lot de résine ou fournisseur est introduit.
Pour les équipes d'approvisionnement évaluant une ligne de production de géogrilles, renseignez-vous sur la précision du contrôle de la température, les paramètres PID multizones, la répartition des zones de chauffage sur la filière et les tests documentés d'uniformité de la température. Une ligne qui ne peut pas maintenir la température réglée dans une bande étroite produira une résistance à la traction incohérente d'un rouleau à l'autre. C'est pourquoi notre géogrille en plastique extensible unidirectionnelle est produite dans des conditions de température de fusion étroitement surveillées.
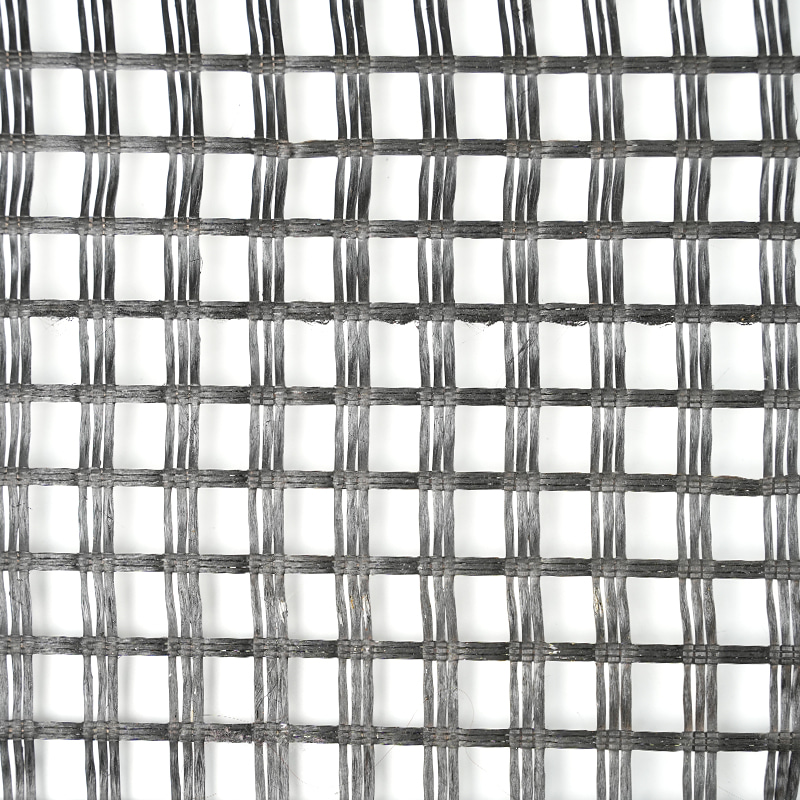
 Géogrille en plastique extensible unidirectionnelle avec contrôle serré de la température de fusion Ce produit illustre l'importance d'un contrôle étroit de la température pendant l'extrusion, car sa production utilise des températures de fusion surveillées. Il est utile pour les ingénieurs évaluant la cohérence et la résistance à long terme des géogrilles, complétant les conseils pratiques sur les fenêtres d'extrusion fournis à proximité. Voir le produit →
Questions fréquemment posées sur la température d'extrusion et la résistance de la géogrille
Quelle est la température d’extrusion optimale pour la géogrille en polypropylène ?
Pour la plupart des résines de géogrille homopolymère PP, la fenêtre d'extrusion pratique est de 200 à 230 °C, la résistance à la traction la plus élevée étant généralement atteinte à proximité de 215 à 225 °C. Confirmez la plage avec le fournisseur de résine et ajustez la vitesse de ligne, l'épaisseur de la feuille et le taux d'étirage du produit fini.
La température d’extrusion peut-elle être trop élevée même si la géogrille semble normale ?
Oui. La dégradation thermique commence avant l’apparition d’une décoloration visible. Le moyen le plus fiable de le détecter consiste à comparer la résistance à la traction, l’allongement à la rupture et l’efficacité de la jonction à une référence produite à une température légèrement inférieure.
Comment la température d’extrusion affecte-t-elle l’allongement à la rupture ?
L'extrusion à basse température laisse le matériau mal orienté, ce qui tend à augmenter l'allongement à la rupture. L'extrusion à température excessive raccourcit les chaînes moléculaires et réduit l'allongement, rendant la géogrille cassante. Ces deux conditions éloignent le produit des spécifications.
Dois-je réinitialiser la température lorsque je change de fournisseur de résine ?
Oui. Même lorsque le nom de qualité de résine est le même, l'indice de fusion et le stabilisateur thermique peuvent différer. Effectuez de petits essais sur toute la plage de températures avant la production complète pour trouver le nouvel optimal.