
Lorsque vous comparez les spécifications techniques des équipements de production de géogrilles, le niveau d'automatisation est souvent répertorié sur une seule ligne au bas de la fiche technique. Pourtant, dans la pratique, il détermine plus que tout autre paramètre mécanique, la régularité de fonctionnement de votre usine, la rapidité avec laquelle vous pouvez réagir aux variations des matériaux et quel sera votre véritable coût d'exploitation par tonne sur cinq ans.
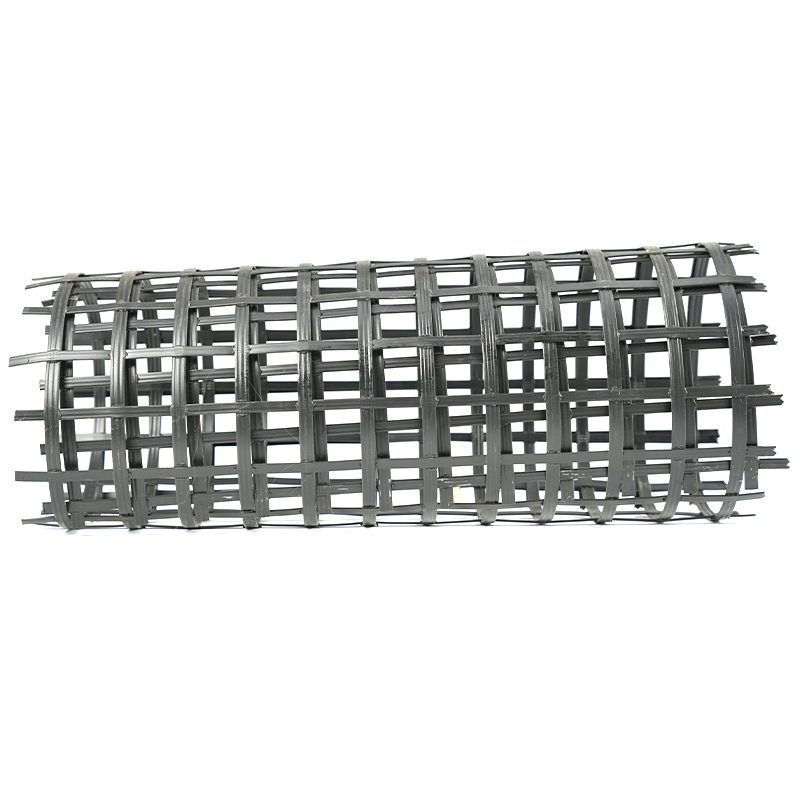
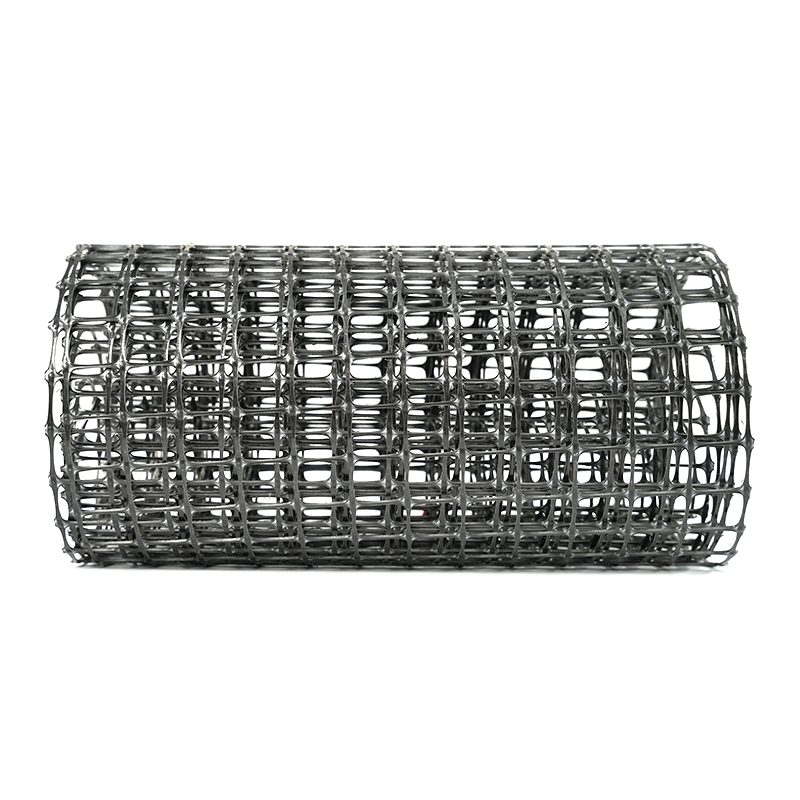
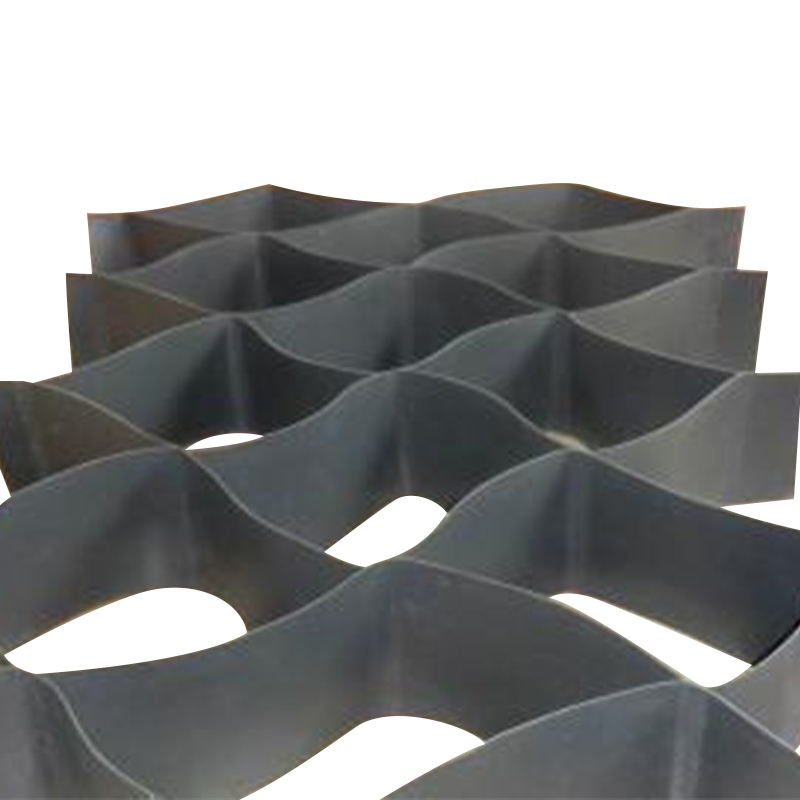
Le niveau d'automatisation des équipements modernes de fabrication de géogrilles peut être décomposé en quatre couches exploitables : noyau de contrôle et architecture d'entraînement, stabilité des processus et régulation en boucle fermée, intégration des données pour la traçabilité de la qualité et interface opérateur pour l'efficacité quotidienne. Chaque couche influence directement la qualité de sortie des produits tels que  Ligne de production de géogrilles bidirectionnelles avec PLC et contrôle de servomoteur Cette ligne intègre un noyau de contrôle basé sur PLC et des servomoteurs pour un contrôle précis de la vitesse et de la position de l'alimentation, du chauffage, de l'étirement, du refroidissement et du bobinage, formant ainsi la base de l'automatisation pour la stabilité des processus multicouches. Voir le produit → et
 Ligne de production de géogrilles de traction uniaxiale avec contrôle automatisé Comme son homologue bidirectionnelle, cette ligne utilise une architecture PLC et servomoteur pour gérer les opérations d'étirement séquentielles, garantissant un contrôle précis de la vitesse et de la tension pour une sortie de géogrille uniaxiale de haute qualité. Voir le produit → .
1. Cœur de contrôle et architecture d’entraînement – Les fondements de l’automatisation
Le contrôleur central gère chaque action séquentielle sur la ligne : alimentation, chauffage, étirement, refroidissement et enroulement. Dans les équipements de géogrille modernes, le contrôle basé sur PLC avec servomoteurs constitue la référence de l'industrie. Un automate programmable (PLC) traite les retours des capteurs et émet des commandes aux servomoteurs qui entraînent les rouleaux, les pinces et les mécanismes de déplacement avec un contrôle précis de la vitesse et de la position.
La fiabilité de la plate-forme API est importante pour la disponibilité des pièces de rechange et le support à long terme. Les marques aux normes industrielles garantissent qu'en cas de panne d'un module, vous pouvez trouver un module de remplacement sans repenser l'ensemble de l'armoire de commande. Les servomoteurs, contrairement aux convertisseurs de fréquence avec moteurs à induction, offrent un meilleur contrôle du couple à basse vitesse et une réponse plus rapide aux changements de charge, ce qui est essentiel pendant la phase d'étirement où même un écart de vitesse de 1 % peut modifier l'allongement du produit.
Que rechercher dans le matériel du lecteur
Une ligne équipée de servo variateurs fonctionnant sur un réseau de communication numérique tel que EtherCAT ou Profinet atteindra des temps de cycle inférieurs à 1 ms entre la lecture du capteur et la commande de l'actionneur. Ce niveau de réactivité se traduit directement par une largeur et une épaisseur d'ouverture uniformes sur toute la feuille.
2. Stabilité du processus et régulation en boucle fermée
Le niveau d'automatisation ne dépend pas du nombre d'écrans dont dispose un panneau, mais du nombre de variables de processus qui sont automatiquement maintenues sans intervention de l'opérateur. Lors de l'étirement d'une géogrille, les variables clés sont la température dans la zone de chauffage, le taux d'étirement et la vitesse d'étirement.
Le contrôle en boucle fermée signifie que chaque zone du chauffage infrarouge ou à air chaud possède son propre thermocouple renvoyant à un contrôleur PID à l'intérieur de l'API. Si le débit d'alimentation du matériau change ou si la température ambiante baisse, le contrôleur ajuste la puissance de chauffage en temps réel pour maintenir le polymère dans sa fenêtre de formage optimale — généralement ±2 °C pour le polypropylène et ±3 °C pour le polyéthylène.
De même, le rapport d’étirement doit être maintenu par une boucle de force ou de position. Un mécanisme d'étirement à contrainte constante utilisant des rouleaux servo-entraînés avec retour d'encodeur peut maintenir le taux d'étirage à ±0,5 %, ce qui constitue la différence entre une géogrille qui répond aux exigences de traction ASTM D6637 et une géogrille qui échoue au contrôle qualité.
| Paramètre de processus | Ligne Manuelle / Semi-automatisée | Ligne moderne entièrement automatisée |
|---|---|---|
| Tolérance de température de la zone de chauffage | ±5 °C | ±2 °C |
| Précision du rapport d'étirement longitudinal | ±1,5 % | ±0,5 % |
| Délai de synchronisation de l'étirement transversal | 0,3 à 0,5 s | < 0,05 s |
| Fluctuation de la tension de la bande (pendant l'enroulement) | ±10 % | ±3 % |
La conséquence pratique est qu'une ligne entièrement automatisée peut fonctionner pendant des heures à la résistance à la traction cible avec moins de 2 % de variation entre les rouleaux, tandis qu'une ligne avec uniquement un contrôle en boucle ouverte peut nécessiter des ajustements fréquents et produire davantage de déchets lors des changements de matériaux ou des transitions de qualité des matériaux.
3. Intégration des données et traçabilité de la qualité
Les équipements modernes de fabrication de géogrilles incluent de plus en plus un système d'acquisition de données qui enregistre chaque lot : profil de température de fusion, courbes de force d'étirement, vitesse de ligne et poids final du rouleau. Ces données peuvent être exportées vers un MES (Manufacturing Execution System) au niveau de l'usine ou simplement stockées localement à des fins de traçabilité.
Pour un fabricant fournissant des géogrilles pour des projets d'infrastructure où des certifications doivent accompagner chaque expédition, la possibilité de produire un rapport généré automatiquement pour chaque rouleau est plus qu'une commodité : c'est une exigence de conformité. Le niveau d'automatisation ici est mesuré par le nombre de points de données automatiquement enregistrés par rapport à ceux saisis manuellement. Un système qui marque toutes les 5 secondes de production avec des valeurs de processus horodatées fournit la granularité nécessaire à l'analyse des causes profondes lorsqu'un lot s'écarte des spécifications.
Points de données communs suivis par des lignes automatisées
- Vitesse du rouleau (m/min) et longueur cumulée
- Températures des zones de chauffage (zone 1 à zone 6 ou plus)
- Rapport d'étirement dans le sens machine (MD) et dans le sens transversal (TD)
- Température et débit de l'eau de refroidissement
- Poids final du rouleau et tension d'enroulement
Lorsque les données sont intégrées à un tableau de bord opérateur, la visibilité s'étend au OEE (Overall Equipment Effectiveness) en temps réel. Cela permet aux directeurs d'usine d'identifier immédiatement les ralentissements ou les rejets plutôt que de les découvrir à la fin d'un quart de travail.
4. Interface opérateur et facilité d'utilisation
Un aspect souvent sous-estimé de l’automatisation est la mesure dans laquelle l’interface réduit les erreurs humaines. Une IHM (interface homme-machine) bien conçue doit présenter l'état de la production d'un seul coup d'œil : vert pour un fonctionnement normal, jaune pour un avertissement proche de la limite de contrôle et rouge pour un écart nécessitant une action.
La gestion des recettes est un exemple pratique. Sur une ligne moderne, l'opérateur peut charger une recette stockée pour un produit spécifique (par exemple, une géogrille bidirectionnelle de 50 kN/m) et le PLC règle automatiquement toutes les températures de zone, les vitesses d'étirement et les paramètres d'enroulement. Cela élimine le risque d’erreurs de saisie manuelle et réduit le temps de changement de 45 minutes à moins de 10 minutes.
Les rappels de maintenance sont une autre couche. Le système de contrôle peut suivre les heures de fonctionnement des roulements, des boîtes de vitesses et des écrans, et afficher une alarme de maintenance préventive basée sur l'utilisation réelle plutôt que sur des intervalles de calendrier.
Pour les équipements tels que  Broyeur de plastique robuste avec coupe en Z avancée Doté d'un rotor de coupe en Z, d'un châssis ouvrable et d'une construction robuste, ce concasseur minimise les temps d'arrêt et la maintenance ; associé à des diagnostics automatisés, il augmente la disponibilité des lignes dans les applications de récupération de matériaux. Voir le produit → utilisée dans la récupération des matériaux, une simple interface à écran tactile avec diagnostic des pannes aide l'opérateur de la cabine à éliminer les petits bourrages sans appeler un électricien, ce qui améliore directement la disponibilité de la ligne.
Comparaison des demandes opérationnelles semi-automatiques et entièrement automatisées
- Ligne semi-automatique : L'opérateur règle manuellement la puissance du groupe de chauffage, ajuste l'écartement des rouleaux d'étirement via le volant et enregistre les journaux de production sur papier.
- Ligne entièrement automatisée : L'opérateur charge la recette, surveille l'état à l'écran et accuse réception des alertes. L'automate gère tous les réglages pendant le fonctionnement normal.
Foire aux questions
Une automatisation plus poussée signifie-t-elle toujours des coûts plus élevés ?
Les dépenses d'investissement initiales sont plus élevées, mais le coût total de possession sur cinq ans est souvent inférieur en raison de la réduction des déchets, de la diminution des temps d'arrêt et du coût de la main-d'œuvre par tonne inférieur. Pour une ligne fonctionnant en trois équipes, la période d’amortissement pour une mise à niveau complète de l’automatisation se situe généralement entre 12 et 18 mois.
Une ligne semi-automatique existante peut-elle être modernisée avec une automatisation plus élevée ?
Oui, en fonction de l'état mécanique. La mise à niveau d'un nouvel API, de servomoteurs et d'IHM est courante. Les pièces mécaniques, telles que les rouleaux entraînés par chaîne, peuvent nécessiter des mises à jour pour atteindre la précision requise pour le contrôle en boucle fermée.
Quel niveau d’automatisation est suffisant pour un nouveau fabricant en démarrage ?
Une ligne contrôlée par PLC avec au moins deux axes servocommandés (un pour l'alimentation, un pour le bobinage) et un contrôle de température PID est un point de départ pratique. L'automatisation complète avec enregistrement des données peut être introduite progressivement à mesure que le volume de production et les exigences de qualité augmentent.
À retenir : faire correspondre le niveau d'automatisation à vos objectifs de production
Le niveau d'automatisation de l'équipement de fabrication de géogrilles n'est pas une spécification fixe : c'est un outil qui doit correspondre à votre gamme de produits, au niveau de compétence de votre main-d'œuvre et aux attentes en matière de qualité du marché. Pour les géogrilles de base avec des spécifications standard, une ligne semi-automatique avec un contrôle PLC fiable et des servomoteurs peut suffire. Pour les produits spécialisés où les tolérances de résistance à la traction et d’allongement sont serrées, une automatisation complète avec régulation en boucle fermée et traçabilité des données devient nécessaire.
Lorsque vous évaluez des équipements auprès de fournisseurs, demandez des données de production réelles sur leurs lignes, et pas seulement une liste de composants. Faites attention au nombre de variables de processus qui sont automatiquement contrôlées, à la manière dont le système gère un changement de qualité de matériau et au type de rapport disponible. Ces détails vous en diront beaucoup plus sur le véritable niveau d’automatisation que ne le fera jamais la brochure.
Pour plus d’informations sur le maintien d’une qualité constante sur les lignes automatisées, vous pouvez lire notre article sur qualité et stabilité dans la production de géogrilles .