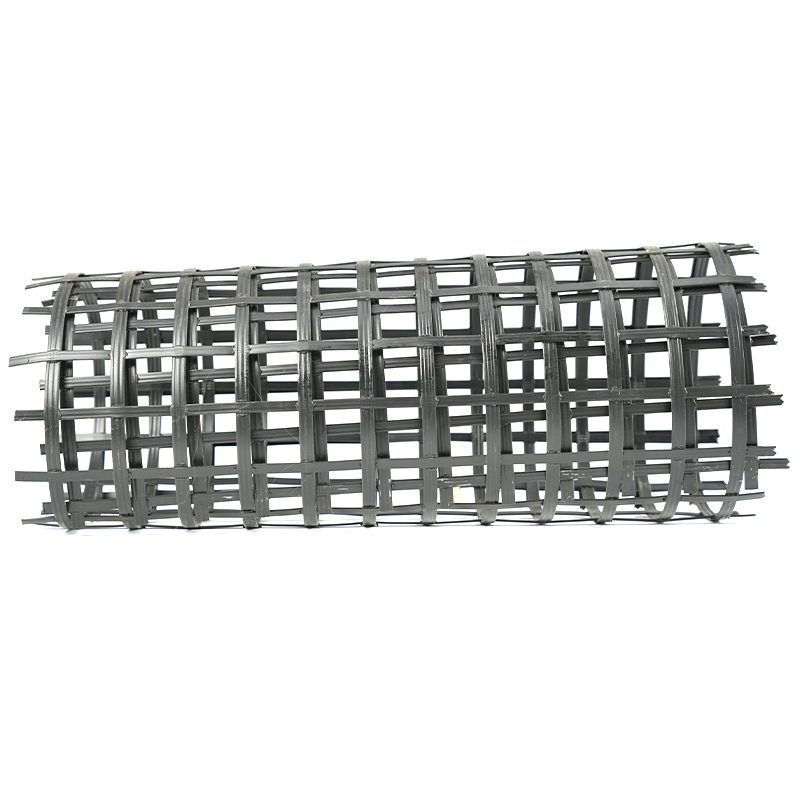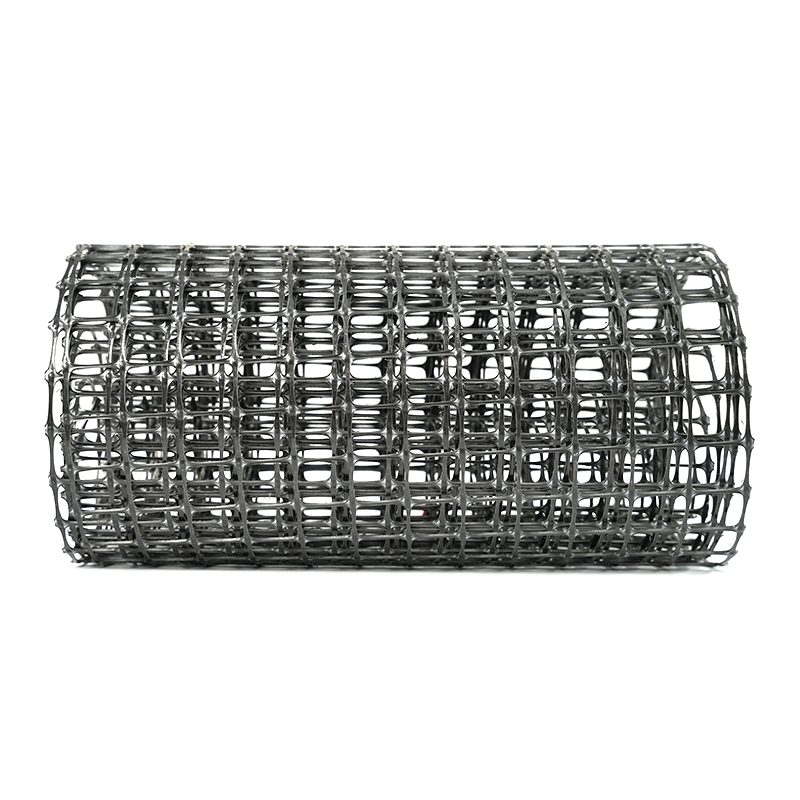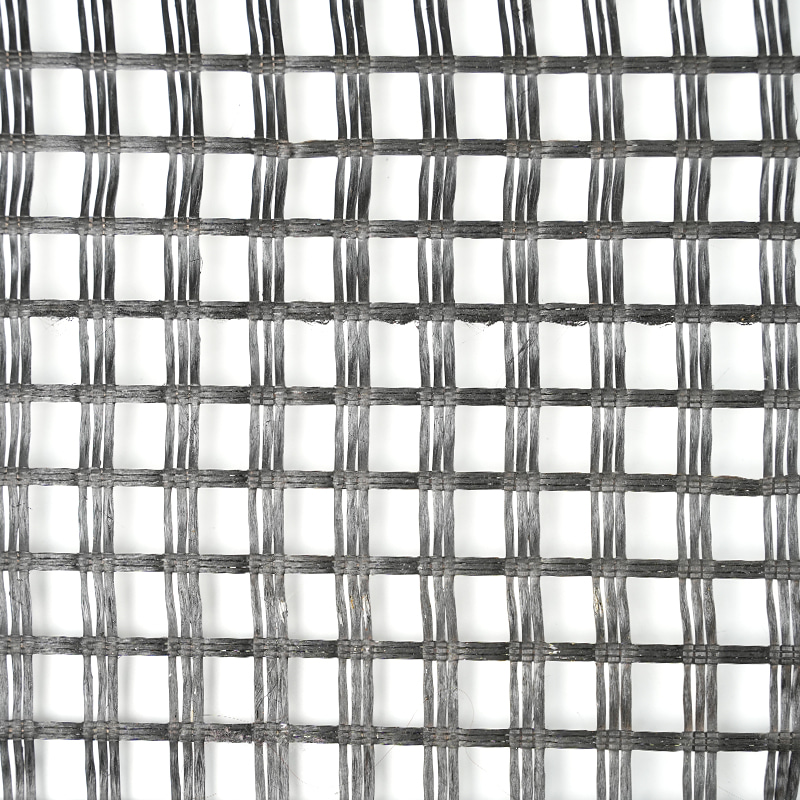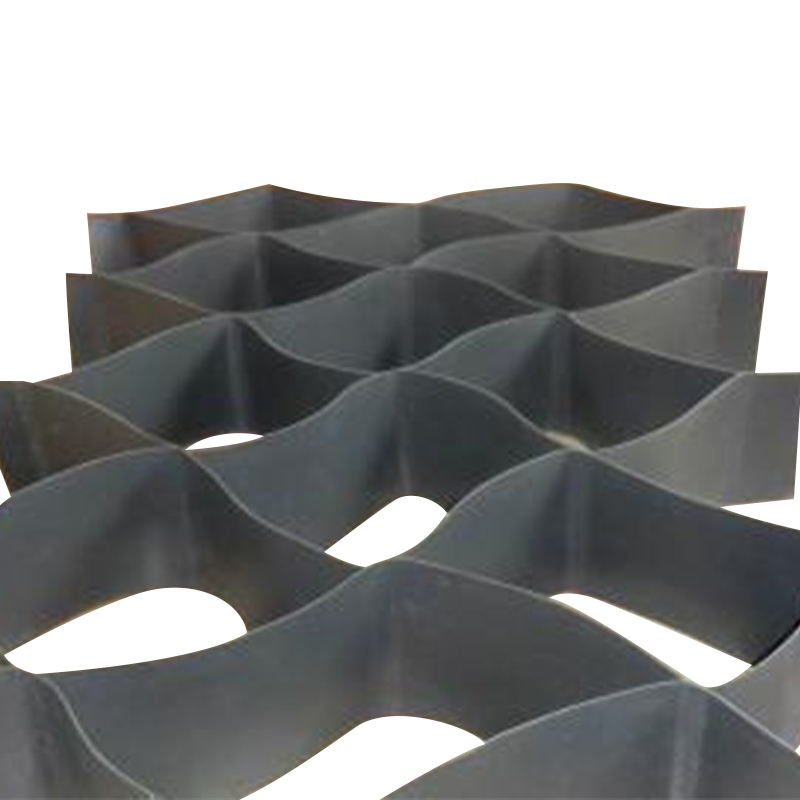

Un rouleau de géogrille donne à la ligne un aspect lisse et uniforme, mais le rapport de traction montre une résistance passant de 84 kN/m sur les bords à 66 kN/m au centre, avec des formes d'ouverture asymétriques sur toute la largeur. Il s’agit d’un étirement inégal dans la production de géogrilles – un défaut qui se cache derrière une toile d’apparence normale et affaiblit discrètement tout ce qui est construit avec celle-ci.
En plus de deux décennies de construction et de mise en service de lignes de géogrilles, une règle pratique tient : un étirement inégal ne constitue presque jamais un échec dramatique. Il s'agit d'un déséquilibre progressif entre quatre variables contrôlables : l'uniformité thermique sur la bande, la répartition de la tension et l'alignement des rouleaux, le rapport d'étirage et l'adéquation de la vitesse, ainsi que la cohérence des matières premières. Dépannez dans cet ordre, mesurez avant de modifier quoi que ce soit et laissez le rapport d'essai de traction (et non le son de la ligne) vous indiquer quand le problème est réellement résolu.
Étape 1 : Vérifier l'uniformité thermique sur toute la largeur de la bande
Le polypropylène et le polyéthylène réagissent directement à la température. Une différence de 3 à 5 °C sur la largeur de la bande modifie l'orientation des chaînes de polymère, de sorte que la feuille s'étire différemment sur les bords qu'au centre. Le déséquilibre thermique est la cause la plus fréquente de plaintes d’étirement inégal sur les lignes uniaxiales et biaxiales.
Vérifiez le profil de chauffage avec un pyromètre de surface calibré en cinq points sur la bande (les deux bords, les deux quarts de points et le centre) et pas seulement la lecture IHM. Inspectez ensuite la répartition de l'air : des filtres bouchés, des buses bouchées ou une couverture isolante endommagée créent des traînées de froid invisibles depuis le panneau de commande. Vérifiez également la perte de chaleur asymétrique des bords ; de nombreuses conduites sont constamment plus froides sur un bord en raison d'un joint usé ou d'une porte d'accès ouverte.
Si le profil est plat et que l'étirement est toujours inégal, passez à la mécanique. Notre guide pour chauffage et extrusion uniformes pendant l'étirement longitudinal parcourt le chauffage et vérifie l'extrudeuse plus en détail.
Étape 2 : Confirmer l'équilibre de la tension et l'alignement des rouleaux
Avec un profil de température plat, les prochains suspects sont les gradients de tension. Un rouleau mal aligné d'à peine 0,5 mm, un roulement usé d'un côté ou une différence de pression de pincement entre les deux extrémités du même rouleau crée une différence de tension mesurable sur la bande - et le processus d'étirement l'amplifie.
| Point de contrôle | Cible | Méthode de vérification |
|---|---|---|
| Détendez la tension par extrémité | Dans une fourchette de ±3 % de la moyenne | Tensiomètre portatif à toutes les extrémités |
| Pression de pincement, côté gauche et côté droit | Dans les 5 % | Manomètres des deux côtés de chaque pincement |
| Parallélisme des rouleaux | ≤ 0,2 mm sur 1 m de longueur de rouleau | Niveau de précision ou outil d'alignement laser |
| Clip sur l'usure de la chaîne et des roulements | Aucun allongement visible du poix | Mesure au pied à coulisse sur 10 pas de chaîne consécutifs |
Exécutez ces contrôles selon un calendrier régulier – au minimum mensuellement pour une production continue – et enregistrez les résultats. Les problèmes de tension et d’alignement apparaissent rarement soudainement ; ils s'accumulent jusqu'à ce que le rapport de traction montre une tendance.
Étape 3 : Vérifiez le rapport de tirage et la correspondance de vitesse
Sur une ligne uniaxiale, le rapport d'étirage longitudinal est égal à la vitesse de décollage divisée par la vitesse d'avance ; un rapport de 5,5:1 signifie que les rouleaux rapides fonctionnent 5,5 fois plus vite que les rouleaux d'alimentation. Sur une ligne biaxiale, la vitesse transversale de la chaîne doit correspondre à la sortie de la section longitudinale. Lorsque ces vitesses s'écartent, la feuille s'étire trop ou se détend, produisant des ouvertures irrégulières et une résistance incohérente.
Vérifiez les lectures de vitesse réelles de l'IHM par rapport aux points de consigne plutôt que de vous fier aux valeurs de point de consigne. Les encodeurs d’entraînement dérivent et une différence de vitesse de 1 à 2 % entre les stations d’étirement adjacentes modifie le rapport effectif plus que ce à quoi s’attendent la plupart des opérateurs. Pour les lignes biaxiales, l'interaction entre l'étirement longitudinal et transversal mérite sa propre vérification - notre analyse de uniformité et précision de l'étirement longitudinal et transversal couvre les modes de défaillance courants.
| Paramètre | Tolérance | Seuil d'action |
|---|---|---|
| Dessiner l'écart du rapport par rapport au point de consigne | Dans 1% | Recalibrer l'encodeur du lecteur |
| Différence de vitesse entre les stations adjacentes | Dans les 2 % | Inspecter la boîte de vitesses, l'accouplement et la chaîne d'entraînement |
| Inadéquation des sorties transversales et longitudinales | Dans les 1,5 % | Recalculer la consigne de vitesse de chaîne |
Le graphique montre une correction typique : des valeurs de traction dispersées entre 65 et 78 kN/m sur la largeur se sont resserrées à 82 – 84 kN/m après que l'inadéquation de vitesse ait été corrigée.
Sur les lignes anciennes ou rénovées, la tolérance mécanique des stations d'étirement peut être trop lâche, quelle que soit la qualité de leur réglage. Une ligne construite pour le processus, telle que la ligne de production de géogrilles de traction uniaxiale, adapte les sections d'entraînement et d'étirement dès la conception.
 Ligne de production de géogrilles de traction uniaxiale avec sections d'étirement assorties Cette ligne de production intègre des stations d'entraînement et d'étirage dès la conception, contribuant ainsi à réduire les irrégularités des lignes anciennes ou rénovées. Ceci est pertinent lorsque les tolérances mécaniques limitent la qualité de la feuille. Voir le produit →
Étape 4 : Éliminer la variabilité des matières premières et des aliments pour animaux
La civière amplifie ce que délivre l’extrudeuse. Si l’indice de fluidité varie d’un lot de résine à l’autre, si le rebroyé constitue une part importante de l’alimentation ou si l’humidité n’est pas éliminée de manière cohérente, l’épaisseur locale et la résistance à la fusion de la feuille changent – et l’étirement transforme ces petites variations en irrégularités visibles.
- Maintenir le taux de rebroyage stable et filtré ; 20 à 30 % est un plafond opérationnel courant.
- Sécher le matériau hygroscopique de manière constante ; les pics d’humidité modifient le comportement d’aspiration de manière imprévisible.
- Testez la résine MFI entrante par lot et séparez les lots lorsque la propagation du MFI dépasse vos spécifications.
- Surveillez la vitesse de la vis de l’extrudeuse et la température de fusion ; la sortie pulsée crée des bandes d’épaisseur périodiques que l’étirement agrandit.
Les problèmes de matières premières sont souvent déguisés en problèmes de machines car ils apparaissent sous les mêmes symptômes. C'est pourquoi les contrôles des matériaux doivent être effectués avant le remplacement des rouleaux ou le changement de vitesse.
Une séquence de dépannage testée sur le terrain
D’une installation à l’autre, les causes profondes de l’étirement inégal se répartissent à peu près comme indiqué ci-dessous. Utilisez-le pour prioriser votre enquête, et non pour sauter des mesures.
- Uniformité thermique — 45 %
- Tension et alignement — 25 %
- Taux de tirage et vitesses – 20 %
- Alimentation en matières premières — 10 %
Exécutez ensuite la séquence dans cet ordre, en modifiant une variable à la fois :
- Enregistrez les vitesses réelles, les taux d'aspiration et les températures à partir de l'IHM ; comparer avec la dernière configuration de processus connue en bon état.
- Mesurez la température de la bande à cinq positions sur toute la largeur à l'entrée d'étirement ; étudiez tout gradient supérieur à 3°C.
- Vérifiez les pressions de pincement et le nivellement des rouleaux au niveau des rouleaux de pré-étirage et d'étirement.
- Mesurez la tension des extrémités individuelles au niveau du cantre ou du support de déroulement ; signaler toute extrémité à plus de 5 % au-dessus de ses voisines.
- Prélevez un échantillon sur toute la largeur et testez la résistance à la traction, l’allongement et les dimensions d’ouverture à cinq positions.
- Modifiez une seule variable – jamais la température et le rapport ensemble – puis testez à nouveau avant le prochain ajustement.
- Comparez les résultats avec les dix lancers précédents pour repérer une dérive progressive plutôt que d'agir sur un mauvais échantillon.
Vérifiez le correctif avec des données de traction réelles
Les étirements inégaux ne sont corrigés que lorsque le rapport le précise. Une règle d'acceptation pratique pour les géogrilles est une variation de la résistance à la traction de ± 10 % de la moyenne sur cinq positions d'essai sur toute la largeur, avec un allongement à la rupture à l'intérieur de la même bande. Les spécifications de renforcement haute performance sont souvent de ±5 %.
| Paramètre | Limite d'acceptation | Disposition des tests |
|---|---|---|
| Variation de la résistance à la traction sur la largeur | À ±10 % de la moyenne | 5 positions : bords, quarts de points, centre |
| Variation d'allongement à la rupture | À ±10 % de la moyenne | Mêmes 5 postes |
| Déviation diagonale d'ouverture | Dans les 3 % de l’objectif | 10 ouvertures échantillonnées sur le rouleau |
| Variation d'épaisseur | Dans les 5 % of average | Micromètre à 5 positions |
Cela fait de l’appareil d’essai de traction un outil de production et non un laboratoire réfléchi après coup. Une machine dédiée à la résistance des géotextiles avec des résultats multipoints enregistrés vous fournit les données nécessaires pour confirmer les réparations, comparer les équipes et documenter la qualité des lots pour les clients.
 Machine de résistance géotextile avec enregistrement multipoint et contrôle informatique Ce testeur de traction enregistre les résultats multipoints et les courbes dynamiques, ce qui en fait un outil de production pratique pour vérifier les réparations et documenter la qualité des lots. Son capteur de haute précision prend en charge des mesures cohérentes. Voir le produit →
Suivez également la géométrie des ouvertures : mesurez les longueurs diagonales d'un échantillon d'ouvertures sur le rouleau. Si les diagonales s'écartent de plus de quelques pour cent de la cible, l'étirement reste inégal même si les valeurs de force dépassent.
Prévention : habitudes de conception et d'entretien des lignes
La prévention vaut mieux que le dépannage. Les lignes avec contrôle de température PID multizone, réglage indépendant de la pression de pincement à chaque extrémité du rouleau, rouleaux rectifiés avec précision et entraînements synchronisés développent rarement un étirement irrégulier en premier lieu. Ces caractéristiques font la différence entre une ligne qui nécessite un baby-sitting constant et une ligne qui maintient son profil rouleau après rouleau.
Les habitudes d'entretien sont également importantes : contrôles d'alignement mensuels, capteurs de température étalonnés au moins deux fois par an et attention immédiate au bruit des roulements ou à la dérive de la jauge de pincement. Les rouleaux, chaînes et clips qui transportent la bande à travers la zone d'étirement constituent le cœur mécanique de la ligne.
Lorsque les sections d'étirement sont conçues comme un système intégré, les problèmes tels que l'étirement irrégulier sont résolus avant la production du premier rouleau. La ligne de production de géogrilles bidirectionnelles de Jiangsu Saide Machinery en est un exemple : les sections de chauffage, d'étirement et d'entraînement sont adaptées lors de la conception plutôt que rapiécées sur l'atelier de production.
 Ligne de production de géogrilles bidirectionnelles avec chauffage et étirement intégrés Cette ligne associe les sections de chauffage, d'étirement et d'entraînement en tant que système intégré, réduisant ainsi les problèmes d'étirement irrégulier avant la production. Sa conception comprend un four d'étirage transversal et des accessoires spéciaux. Voir le produit →
Foire aux questions
Quelle est la première chose à vérifier lorsque l’étirement d’une géogrille devient irrégulier ?
Mesurez le profil de température sur la bande au niveau de l'entrée d'étirement au lieu de vous fier aux points de consigne du chauffage. Les gradients de température supérieurs à 3 à 5 °C sur la largeur sont la cause première la plus courante et doivent être éliminés avant de toucher aux taux d'étirage ou aux vitesses.
Dans quelle mesure la variation de résistance à la traction sur la largeur est-elle acceptable ?
Pour la plupart des spécifications de géogrille, ±10 % de la résistance à la traction moyenne sur cinq positions de test constitue une limite pratique. Les projets de renforcement performants nécessitent souvent ±5%.
Dois-je d’abord ajuster la température ou le taux de tirage ?
La température d’abord. Le comportement d'étirage du polymère est très sensible à la température, de sorte qu'une traînée de froid de 3 °C modifie l'étirement local plus qu'un petit ajustement du rapport. Changer le rapport alors qu’un déséquilibre thermique existe masque généralement la véritable cause.
Pourquoi les bords de ma géogrille sont-ils toujours plus fins que le centre ?
L'amincissement des bords indique généralement un refroidissement plus rapide ou une tension locale plus élevée sur les bords lors de l'étirement longitudinal, parfois combinés à un taux d'étirage trop agressif pour la température réelle des bords. Vérifiez la puissance du chauffage de bord, l'air de refroidissement des bords et la pression de pincement des bords.
Un étirement inégal peut-il affecter les performances à long terme de la géogrille sur le terrain ?
Oui. Les zones sous-étirées conservent une orientation moléculaire plus faible et une résistance au fluage plus faible sous des charges soutenues ; les zones trop étirées deviennent cassantes et s'endommagent facilement lors de la manipulation. La géométrie irrégulière de l’ouverture rend également l’emboîtement du sol et l’épissage par chevauchement moins prévisibles.
L’essentiel : mesurer, ajuster, vérifier
Les étirements inégaux dans la production de géogrilles peuvent être résolus lorsque vous remplacez les suppositions par des mesures. Le profil thermique, l'équilibre de tension, le rapport d'étirage et la correspondance de vitesse, ainsi que la cohérence des matières premières couvrent presque tous les cas que vous rencontrerez. Créez une routine de vérification, conservez des enregistrements et formez les opérateurs à lire le rapport de traction aussi attentivement qu'ils lisent l'affichage de la ligne.